




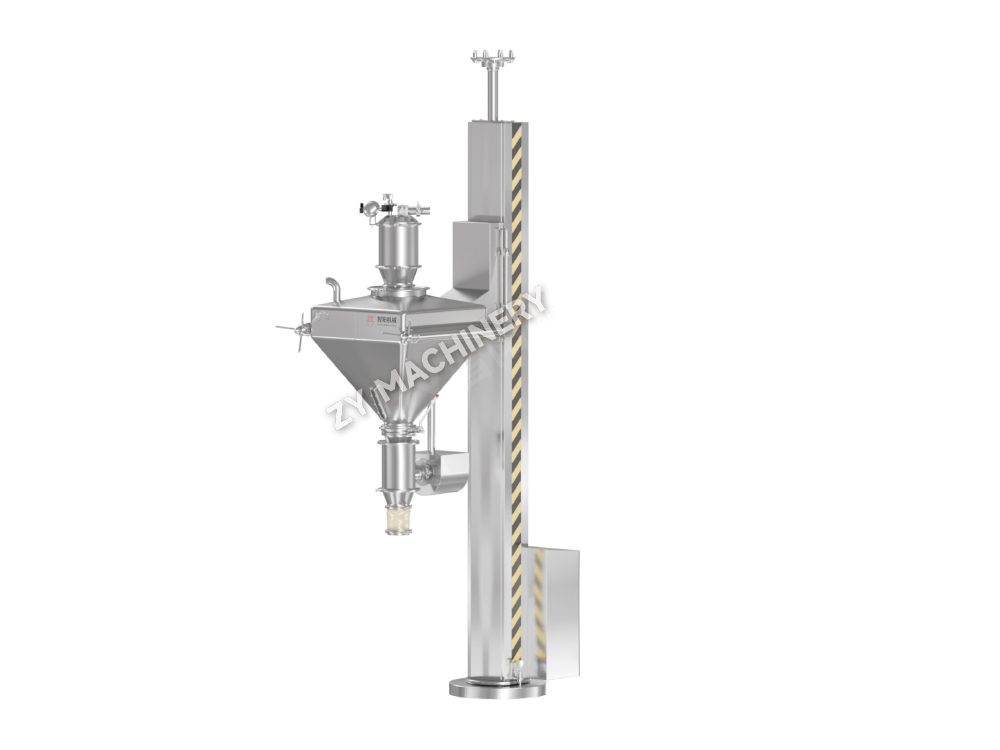
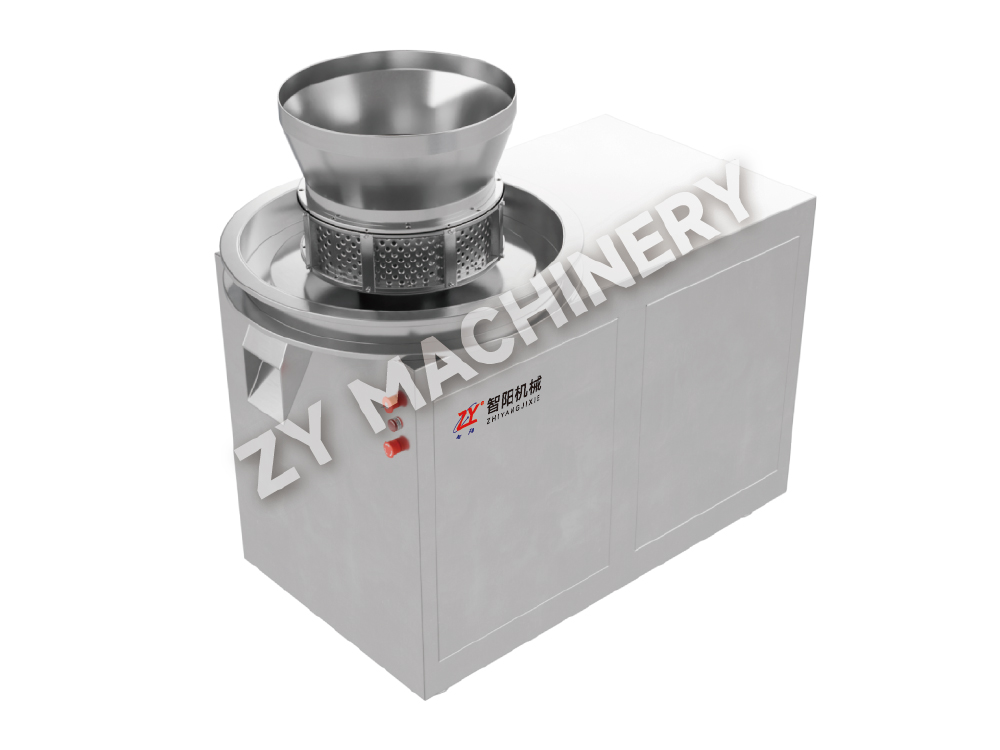
HSD R&D ল্যাব সাইজ বিন ব্লেন্ডার
HSD R&D ল্যাব সাইজ বিন ব্লেন্ডার মূল ইউনিটে মাউন্ট করা বিচ্ছিন্নযোগ্য বি.....

একটি একক ক্যাপিং ত্রুটি একটি সম্পূর্ণ ব্যাচ প্রত্যাখ্যানকে ট্রিগার করতে পারে, নষ্ট সামগ্রীতে $50,000 বা তার বেশি খরচ হয় এবং উৎপাদনের সময় নষ্ট হয়। ট্যাবলেটের ত্রুটিগুলি খুব কমই বিচ্ছিন্ন হয়—এগুলি সাধারণত ফর্মুলেশন ডিজাইন, সরঞ্জাম সেটআপ এবং প্রক্রিয়া পরামিতিগুলির মধ্যে একটি মিথস্ক্রিয়া নির্দেশ করে। প্রতিটি ত্রুটিকে একটি স্বতন্ত্র সমস্যা হিসাবে বিবেচনা করা পুনরাবৃত্তিমূলক সমস্যা সমাধানের দিকে নিয়ে যায়। পরিবর্তে, সবচেয়ে সফল সংস্থাগুলি ত্রুটিগুলিকে তিনটি আন্তঃসংযুক্ত মূল বিভাগে ফিরে আসে: ফর্মুলেশন (গ্রানুলেটের রচনা এবং শারীরিক বৈশিষ্ট্য), সরঞ্জাম (প্রেসের অবস্থা, টুলিং জ্যামিতি, অবশিষ্টাংশগুলি পরিষ্কার করা) এবং প্রক্রিয়া (কম্প্রেশন ফোর্স প্রোফাইল, গতি, প্রি-কম্প্রেশন বাস)।

উদাহরণস্বরূপ, ক্যাপিং এবং ল্যামিনেশন প্রায়শই গ্রানুলেটে অতিরিক্ত জরিমানাকে চিহ্নিত করে, তবে এই জরিমানাগুলি একটি অতিরিক্ত আক্রমণাত্মক শুষ্ক-দানাদার পদক্ষেপের কারণে বা একটি শুকানোর প্রোফাইল থেকে হতে পারে যা পৃষ্ঠটি ভঙ্গুর হয়ে যায়। অন্যদিকে, স্টিকিং একটি লুব্রিকেন্টের ঘাটতি থেকে উদ্ভূত হতে পারে, কিন্তু আসল ট্রিগার হতে পারে পরিষ্কার-ইন-প্লেস (সিআইপি) অবশিষ্টাংশের একটি ওঠানামা যা পাঞ্চ মুখের ঘর্ষণকে পরিবর্তন করে। সেরা ফার্মাসিউটিক্যাল ইঞ্জিনিয়াররা একটি ত্রুটি-নির্ণয়ের ম্যাট্রিক্স তৈরি করে যা ফর্মুলেশন ভেরিয়েবলগুলিকে সংযুক্ত করে যেমন আর্দ্রতার পরিমাণ (অধিকাংশ তাত্ক্ষণিক-রিলিজ ফর্মুলেশনের জন্য সর্বোত্তম পরিসীমা 1.5-3.0%), লুব্রিকেন্টের ধরন এবং ঘনত্ব এবং পরিলক্ষিত নির্দিষ্ট ত্রুটির সাথে API কণার আকার। 1.5% আর্দ্রতার নিচে, ক্যাপিং ঝুঁকি নাটকীয়ভাবে বৃদ্ধি পায় কারণ দৃঢ় আন্তঃপার্টিকুলার বন্ড গঠনের জন্য কণিকাগুলিতে প্লাস্টিকতার অভাব থাকে। 5% এর উপরে, প্রিহিটিং বা ডিহিউমিডিফাইড কম্প্রেশন স্যুট ছাড়া স্টিকিং প্রায় অনিবার্য হয়ে ওঠে।
এই নিবন্ধটি সাধারণ নীতি থেকে নির্দিষ্ট ত্রুটির শ্রেণীতে, তারপর দানাদার পদ্ধতি, স্কেল-আপ এবং উন্নত পর্যবেক্ষণের ভূমিকায় চলে যায়। প্রতিটি সুপারিশ পরিমাপযোগ্য থ্রেশহোল্ড এবং সরঞ্জাম-নির্দিষ্ট সামঞ্জস্যের উপর ভিত্তি করে, যাতে আপনি একটি একক শিফটে রোগ নির্ণয় থেকে সংশোধনের দিকে যেতে পারেন।
ক্যাপিং হল মূল বডি থেকে ট্যাবলেটের উপরের (বা নীচে) অনুভূমিক বিচ্ছেদ; ল্যামিনেশন একটি অনুরূপ ফ্র্যাকচার যা অনুভূমিক অক্ষ বরাবর যে কোন জায়গায় উপস্থিত হতে পারে। উভয় ত্রুটি সংকোচনের সময় গঠিত স্তরগুলির মধ্যে দুর্বল বন্ধন নির্দেশ করে। প্রাথমিক ড্রাইভারগুলি চারটি বালতিতে পড়ে: গ্রানুলেটে অনেক বেশি জরিমানা, অত্যধিক লুব্রিকেন্ট, অপর্যাপ্ত বাইন্ডার এবং ভুল কম্প্রেশন সেটিংস। দ মিশ্রণ সরঞ্জাম লুব্রিকেন্ট মিশ্রিত করার জন্য ব্যবহৃত পর্যায় সেট করে: যদি ম্যাগনেসিয়াম স্টিয়ারেট কণাগুলিকে অতিরিক্তভাবে মিশ্রিত করে বা ভুল শিয়ার অবস্থার কারণে, এমনকি নামমাত্র 1.0% w/w-এর উপরে 0.5% বৃদ্ধি ট্যাবলেটের কঠোরতা 30-40% হ্রাস করতে পারে। মূল ভরে যোগ করার আগে জরিমানার একটি ছোট অংশের সাথে লুব্রিকেন্টকে প্রাক-মিশ্রণ করলে মোট লুব্রিকেন্ট কমানো ছাড়াই এই ওভার-কোটিং প্রভাব কমাতে পারে।
কম্প্রেশনের পরিপ্রেক্ষিতে, 5 kN এর নিচে একটি প্রাক-সংকোচন শক্তি প্রায়শই প্রধান কম্প্রেশনের আগে ডাই থেকে পর্যাপ্ত বাতাস বের করতে ব্যর্থ হয়। আটকা পড়া বায়ু তারপর ইজেকশনের পরে প্রসারিত হয়, যার ফলে একটি ক্যাপ তৈরি হয়। 8-12 kN এর একটি প্রাক-কম্প্রেশন সেটিং, 15-25 kN এর একটি প্রধান কম্প্রেশন শক্তির সাথে মিলিত হয় (7-10 kp কঠোরতার একটি সাধারণ 200-mg ট্যাবলেটের জন্য), নাটকীয়ভাবে ক্যাপিং হ্রাস করে। প্রেসের গতিও গুরুত্বপূর্ণ: রোটারি প্রেসে 60 rpm-এর উপরে গতিতে, পাঞ্চ এবং গ্রানুলেট ড্রপের মধ্যে যোগাযোগের সময়, যা অসম্পূর্ণ বন্ধন গঠনের দিকে নিয়ে যেতে পারে। প্রি-কম্প্রেশন বজায় রেখে গতি 30-45 rpm-এ হ্রাস করা প্রায়শই সংস্কার ছাড়াই সমস্যার সমাধান করে।
| কারণ | উপসর্গ | সংশোধনমূলক পদক্ষেপ (থ্রেশহোল্ড সহ) |
|---|---|---|
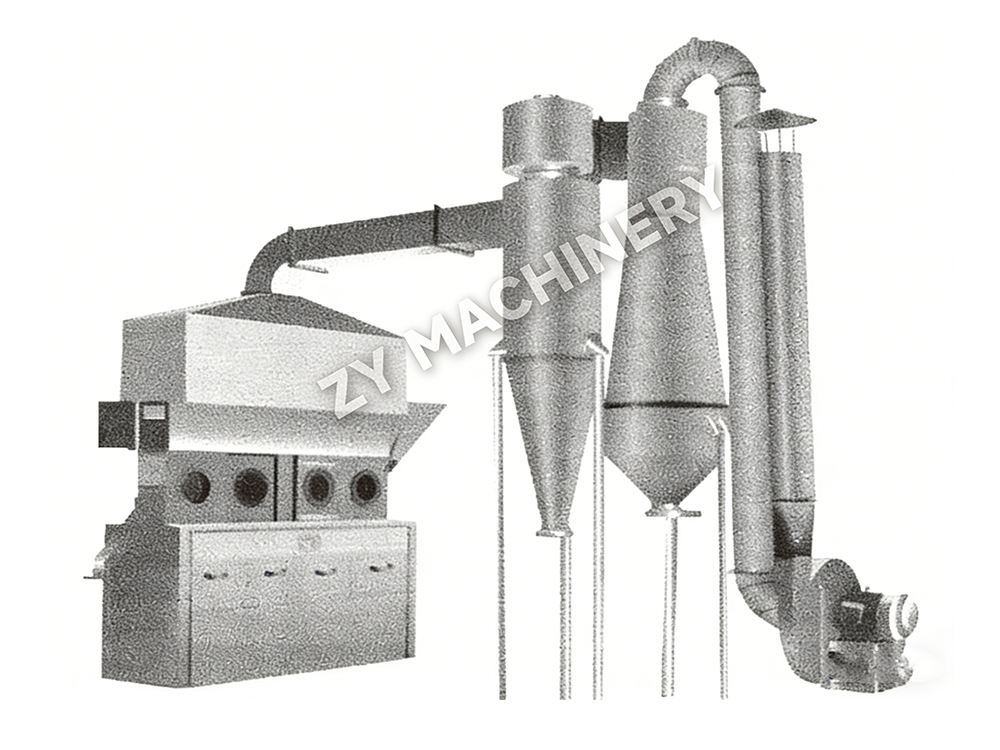
| অতিরিক্ত জরিমানা (75 μm এর নিচে 25%) | কম কঠোরতা এ স্তরায়ণ | ভিজা ভর করার সময় বা ব্যবহারের মাধ্যমে গ্রানুলের ঘনত্ব বাড়ান তরল-বিছানা শুকানো সমষ্টিতে জরিমানা ধরে রাখতে |
| কম আর্দ্রতা (<1.5% w/w) | ইজেকশনে ভঙ্গুর ক্যাপিং | শুকানোর শেষ পয়েন্ট 2.0-2.5% LOD এ সামঞ্জস্য করুন; সিল করা বিনে শুকানোর পরে কন্ডিশনার বিবেচনা করুন |
| অতিরিক্ত লুব্রিকেন্ট (>2% MgSt) | চকচকে ফ্র্যাকচার সহ দুর্বল ক্যাপিং | MgSt কমিয়ে 0.75-1.0% করুন; মিশ্রন ক্রম পরিবর্তন; হাইড্রোফোবিক প্রভাব অব্যাহত থাকলে সোডিয়াম স্টিয়ারিল ফিউমারেটে স্যুইচ করুন |
| অপর্যাপ্ত প্রি-কম্প্রেশন | উচ্চ গতিতে এয়ার এন্ট্রাপমেন্ট ক্যাপিং | মূল শক্তির 30% প্রাক-সংকোচন সেট করুন; বসবাসের সময়>50 ms যাচাই করুন |
একটি সাধারণ ভুল ধারণা হল যে প্রধান কম্প্রেশন বল বৃদ্ধিই ক্যাপিং ঠিক করতে পারে। বাস্তবে, অতিরিক্ত সংকোচন (একটি স্ট্যান্ডার্ড অবতল পাঞ্চের জন্য 30 kN এর উপরে) ইলাস্টিক পুনরুদ্ধারের চাপ সৃষ্টি করতে পারে যা ক্যাপিংকে আরও খারাপ করে তোলে। একটি ভাল পদ্ধতি হল একটি কমপ্যাকশন প্রোফাইল তৈরি করা: ক্রমবর্ধমান শক্তিতে গ্রানুলেটের একটি নমুনা সংকুচিত করুন এবং প্রতিটি শক্তিতে ফলস্বরূপ ট্যাবলেটের ক্যাপিং প্রবণতা পরিমাপ করুন; "মিষ্টি স্পট" হল সর্বনিম্ন শক্তি যা ল্যামিনেশন প্রবর্তন ছাড়াই লক্ষ্য কঠোরতা অর্জন করে।
স্টিকিং ঘটে যখন দানাদার পাঞ্চ মুখের সাথে লেগে থাকে, একটি রুক্ষ, পিটযুক্ত ট্যাবলেট পৃষ্ঠ ছেড়ে যায়; বাছাই একটি আরও স্থানীয় রূপ যেখানে উপাদান এমবসিং বা ডিবসিং রিসেসগুলি পূরণ করে। দুটি সবচেয়ে সাধারণ ট্রিগার হল 3.5% এর বেশি আর্দ্রতা এবং অপর্যাপ্ত তৈলাক্তকরণ। তবে একটি কম স্পষ্ট তৃতীয় কারণ রয়েছে: বারবার পরিষ্কারের চক্রের কারণে পাঞ্চের মুখের মাইক্রোস্কোপিক রুক্ষতা। যখন একটি পাঞ্চ ঘষিয়া তুলিয়া ফেলিতে সক্ষম মিডিয়া বা আক্রমনাত্মক রাসায়নিক দ্বারা পরিষ্কার করা হয়, তখন এর পৃষ্ঠের ফিনিসটি হ্রাস পায় এবং এমনকি একটি সঠিকভাবে লুব্রিকেটেড দানাও আটকে যেতে পারে। যে সুবিধাগুলি প্রতিদিন একাধিক পণ্য পরিবর্তন চালায় সেগুলিতে প্রায়শই অভিযোগের সংখ্যা বৃদ্ধি পায় যা পাঞ্চ পরিধানে সনাক্ত করা যায়, ফর্মুলেশন ড্রিফট নয়।
একটি প্রক্রিয়ার দৃষ্টিকোণ থেকে, শুকানোর পদক্ষেপটি আপনার প্রথম লিভার। ইন ভ্যাকুয়াম শুকানোর , ভ্যাকুয়াম র্যাম্প রেট খুব দ্রুত হলে ট্রের উপরের এবং নীচের মধ্যে আর্দ্রতা 0.5% পরিবর্তিত হতে পারে। একটি ধীরগতির র্যাম্প (সম্পূর্ণ ভ্যাকুয়াম থেকে 10-15 মিনিট) গ্রেডিয়েন্টকে সমান করে। ভেজা দানার জন্য, 2.0-3.0% এর একটি LOD লক্ষ্য করুন যদি না ফর্মুলেশন হাইগ্রোস্কোপিক হয়; সেক্ষেত্রে, 0.5% কোলয়েডাল সিলিকার সাথে পৃষ্ঠের আর্দ্রতা দূর করার জন্য শুকানোর পরে একটি মিশ্রণের ধাপ বিবেচনা করুন।

লুব্রিকেন্টের পছন্দ এবং পরিমাণ সমানভাবে গুরুত্বপূর্ণ। স্টিকিংয়ের জন্য, কার্যকরী তৈলাক্তকরণ ঘনত্ব ফর্মুলা কার্ড যা বলে তার চেয়ে অনেক কম হতে পারে যদি ব্লেন্ডারের নকশাটি মৃত অঞ্চল ছেড়ে যায়। একটি ভি-ব্লেন্ডার বা বিন ব্লেন্ডার 200-300 RPM এ 3-5 মিনিটের জন্য ব্যবহৃত ইনটেনসিফায়ার বার সহ তীব্রতা ছাড়াই একটি সাধারণ টাম্বলের চেয়ে ভাল কভারেজ অর্জন করে। দ ভি-টাইপ মিক্সার বিশেষ করে কম ডোজ API-এর জন্য কার্যকর যেখানে লুব্রিকেন্ট বিতরণ অবশ্যই ত্রুটিহীন হতে হবে। ফর্মুলেশনের জন্য যেখানে MgSt দ্রবীভূতকরণের মন্থরতা ঘটায়, PEG 6000 প্রায়শই 1-2% এ স্টিকিং দূর করে যখন ইউএসপি সীমার মধ্যে বিচ্ছিন্নতা বজায় রাখে।
স্টিকিং প্রদর্শিত হলে একটি দ্রুত চেকলিস্ট:
চিপিং বলতে বোঝায় ট্যাবলেটের প্রান্ত থেকে ভেঙ্গে যাওয়া ছোট ছোট টুকরা, প্রায়ই লেপ বা প্যাকেজিংয়ের পরে। এটি কম ট্যাবলেট প্রান্তের কঠোরতা এবং দুর্বল ফিল্ম আবরণ আনুগত্যের সাথে দৃঢ়ভাবে সম্পর্কযুক্ত। 5 kp এর নিচে ব্রেকিং ফোর্স সহ ট্যাবলেট এবং উচ্চ ফ্রিবিলিটি (>0.8% একটি স্ট্যান্ডার্ড ফ্রিবিলেটরে) প্রধান প্রার্থী। ট্যাবলেটের পৃষ্ঠে বা আবরণের মধ্যে ফাটল দেখা দেয়, যখন ফ্লেকিং হল কোর থেকে আবরণের স্তরকে আলাদা করা।
চিপিং প্রতিরোধ করতে, কোরটির রিমে পর্যাপ্ত যান্ত্রিক শক্তি থাকতে হবে। ক দানাদার প্রক্রিয়া যা কম জরিমানা সহ একটি সংকীর্ণ কণার আকারের বন্টন প্রদান করে তা ডাই-ফিলিং অসঙ্গতিগুলিকে কম করে যা দুর্বল প্রান্ত তৈরি করে। টুলিং ডিজাইনটিও গুরুত্বপূর্ণ: একটি গভীর অবতল পাঞ্চ প্রোফাইল পাতলা প্রান্তে চাপকে কেন্দ্রীভূত করে; একটি অগভীর অবতল বা বেভেল-এজ ডিজাইনে স্যুইচ করা বাণিজ্যিক রানে প্রান্তের অখণ্ডতা 25% বা তার বেশি বৃদ্ধি করতে পারে। ফিল্ম-কোটেড ট্যাবলেটগুলির জন্য, আবরণ প্যানের গতিকে সামঞ্জস্য করতে হবে যাতে স্প্রে পর্যায়ে ট্যাবলেটগুলি খুব আক্রমনাত্মকভাবে ক্যাসকেড না হয়, কারণ উচ্চ বেগে প্রান্তের সংঘর্ষগুলি মাইক্রো-ফাটল শুরু করে যা পরে দৃশ্যমান চিপগুলিতে পরিণত হয়।
আবরণ পলিমার নির্বাচন সরাসরি ক্র্যাকিং এবং flaking প্রভাবিত করে. সাধারণ পলিমারগুলির একটি তুলনা নীচে দেখানো হয়েছে।
| পলিমার | মূল সম্পত্তি | সাধারণ ত্রুটির ঝুঁকি | প্রস্তাবিত সমন্বয় |
|---|---|---|---|
| এইচপিএমসি (হাইড্রোক্সিপ্রোপাইল মিথাইলসেলুলোজ) | ভাল আনুগত্য, কম অক্সিজেন ব্যাপ্তিযোগ্যতা | উচ্চ আর্দ্রতা সাইক্লিং অধীনে ক্র্যাকিং | প্লাস্টিকাইজার হিসাবে 10-15% PEG 400 যোগ করুন |
| PVA (পলিভিনাইল অ্যালকোহল) | চমৎকার নমনীয়তা, চকচকে ফিনিস | উচ্চ স্প্রে হারে প্যানে আটকানো | ইনলেট বাতাসের তাপমাত্রা 5 ডিগ্রি সেলসিয়াস বৃদ্ধি করুন |
| ইথাইলসেলুলোজ (ইসি) | নিয়ন্ত্রিত মুক্তি, ভঙ্গুর ফিল্ম | প্লাস্টিকাইজার হলে ফ্লেকিং <20% | ট্রাইথাইল সাইট্রেট 20-25% ব্যবহার করুন |
আবরণের কিছুক্ষণ পরে যখন ফাটল দেখা দেয়, তখন একটি সাধারণ মূল কারণ হল আবরণ প্রক্রিয়া থেকে অবশিষ্ট আর্দ্রতা মূলে স্থানান্তরিত হয় এবং মাত্রিক পরিবর্তন ঘটায়। স্প্রে করার আগে 10 মিনিটের জন্য ট্যাবলেটের বিছানাটি 40-45 °C তাপমাত্রায় গরম করা এবং আবরণের সময় পণ্যের তাপমাত্রা 38-42 °C বজায় রাখা এই প্রভাবকে হ্রাস করে।
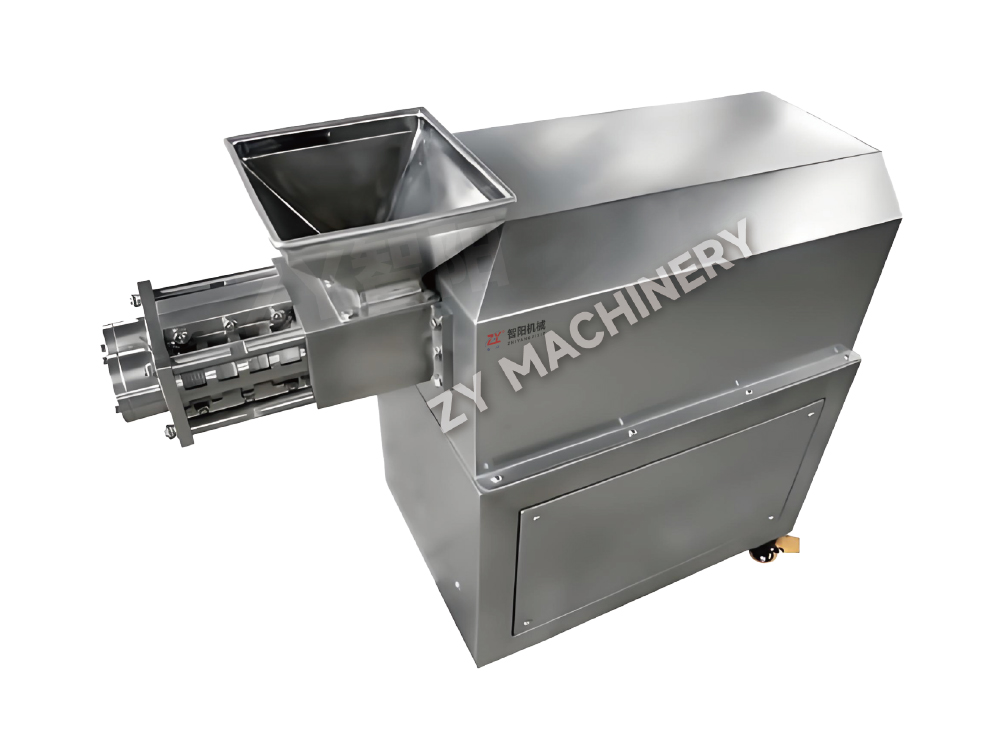
গ্রানুলেশন কৌশল প্রতিটি ব্যাচে একটি ত্রুটি "আঙ্গুলের ছাপ" ছাপিয়ে দেয়। ওয়েট গ্রানুলেশন উচ্চতর অভ্যন্তরীণ ছিদ্রযুক্ত এবং আরও গোলাকার আকৃতির দানা তৈরি করে, যা সাধারণত ভাল কমপ্যাক্ট কিন্তু আর্দ্রতা-সংবেদনশীল। শুষ্ক দানাদার (রোলার কম্প্যাকশন) ফিতা তৈরি করে যা জরিমানা সমৃদ্ধ অনিয়মিত, ঘন টুকরোগুলিতে মিলিত হয়; এই কণিকাগুলি ভঙ্গুর এবং প্রায়শই ল্যামিনেশনের কারণ হয় যদি না একটি সাবধানী রিবন্ডিং পদক্ষেপ ব্যবহার করা হয়। ফ্লুইড-বেড গ্রানুলেশন কম-ঘনত্ব, চমৎকার প্রবাহের সাথে উচ্চ গোলাকার সমষ্টি দেয় কিন্তু মাঝে মাঝে দুর্বল আন্তঃকণা বন্ধন তৈরি করে কারণ কম বাল্ক ঘনত্ব কম্প্রেশনের অধীনে যোগাযোগ বিন্দুগুলিকে হ্রাস করে।
নীচের টেবিলে প্রতিটি পদ্ধতির ত্রুটি সংবেদনশীলতা সংক্ষিপ্ত করা হয়েছে।
| দানাদার পদ্ধতি | কণা রূপবিদ্যা | উচ্চ-ঝুঁকির ত্রুটি | প্রশমন পদ্ধতি |
|---|---|---|---|
| ভেজা হাই-শিয়ার | ঘন, বৃত্তাকার, প্রশস্ত কণা আকার বিতরণ | বেশি ভিজে গেলে লেগে থাকা; ক্যাপিং যদি কম-শুকানো হয় | LOD নিয়ন্ত্রণ করুন 2.5% ± 0.3% |
| তরল-বিছানা | নিম্ন-ঘনত্ব, অত্যন্ত গোলাকার, অভিন্ন | উচ্চ গতিতে স্তরায়ণ; কম কঠোরতা | প্রধান কম্প্রেশন বল 15% বৃদ্ধি করুন |
| শুকনো (রোলার কম্প্যাকশন) | অনিয়মিত, কৌণিক, উচ্চ জরিমানা ভগ্নাংশ | ল্যামিনেশন, ক্যাপিং, ওজন বৈচিত্র | মিলিং পরে একটি দ্বিতীয় মিশ্রণ ধাপ ব্যবহার করুন; PVP এর মত 1-2% শুকনো বাইন্ডার যোগ করুন |
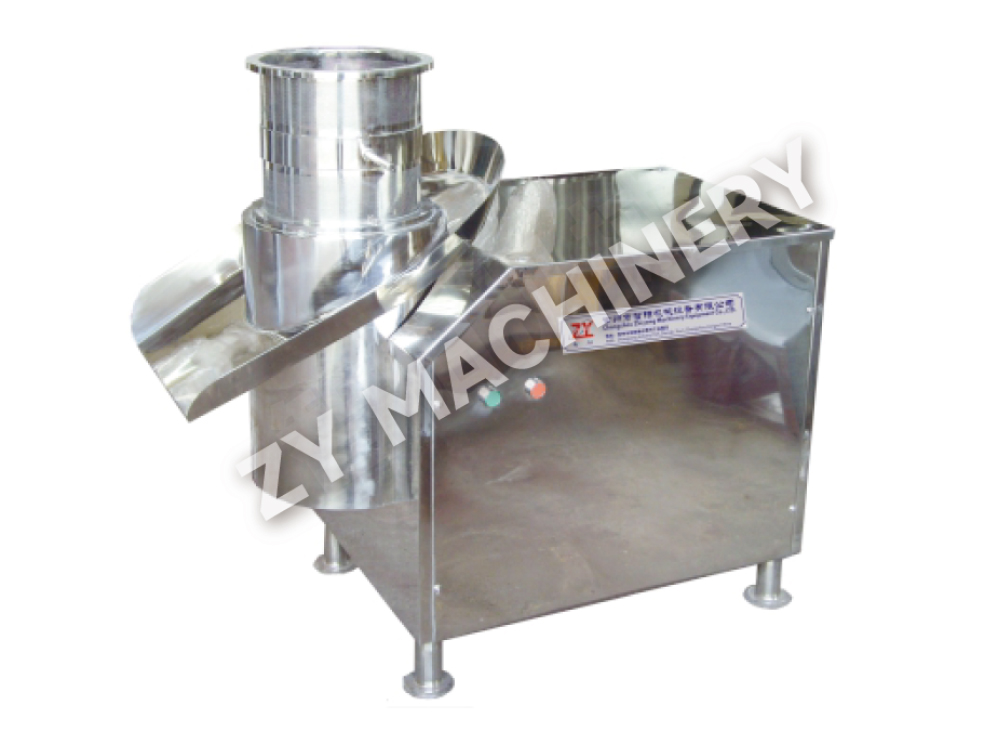
সঠিক দানাদার সরঞ্জাম নির্বাচন করা এই ত্রুটিগুলিকে আগে থেকে সরিয়ে দিতে পারে। যখন একটি ফর্মুলেশন তাপ এবং আর্দ্রতার প্রতি সংবেদনশীল হয়, তখন রোলার কমপ্যাকশনের মাধ্যমে শুষ্ক দানাদারীকরণই যৌক্তিক পছন্দ, তবে সরঞ্জামগুলিতে অবশ্যই একটি মাল্টি-সিভ মিলিং সিস্টেম অন্তর্ভুক্ত থাকতে হবে যা জরিমানাগুলির শুধুমাত্র একটি নিয়ন্ত্রিত অংশকে কম্প্যাকশন পর্যায়ে ফিরিয়ে আনতে হবে। বিপরীতভাবে, ফর্মুলেশনের জন্য যেখানে কম্প্যাক্টিবিলিটি সর্বাগ্রে, একটি উচ্চ-শিয়ার ওয়েট গ্রানুলেটর অনুসরণ করে তরল-বিছানা শুকানো শক্তি এবং কম্প্রেসিবিলিটির আদর্শ ভারসাম্য সহ গ্রানুল তৈরি করে। ইম্পেলারের গতি এবং ভেজা ভরের সময় সামঞ্জস্য করার ক্ষমতা গ্রানুল পোরোসিটি টিউন করার জন্য প্রয়োজনীয় যা ল্যামিনেশন প্রতিরোধ করে।
ল্যাব-স্কেল ডেভেলপমেন্টে আপনি যে ত্রুটিগুলি দূর করেন তা প্রায়শই স্কেল-আপের সময় আবার দেখা যায় এবং একটি অনুমানযোগ্য কারণে: কম্প্রেশন যোগাযোগের সময়, ডাই ফিল সামঞ্জস্য, এবং সরঞ্জাম বৃদ্ধির সাথে সাথে পরিবেশগত এক্সপোজার পরিবর্তন। 10-মিমি ফ্ল্যাট-ফেসড পাঞ্চ সহ 8,000 ট্যাবলেট প্রতি ঘন্টায় চলমান একটি ল্যাব প্রেস একই টুলিং সহ প্রতি ঘন্টা 100,000 ট্যাবলেটে চলমান একটি উত্পাদন প্রেসের থাকার সময়ের প্রায় তিনগুণ। থাকার সময় এই হ্রাস সরাসরি ক্যাপিং এবং ওজনের তারতম্যের ঝুঁকি বাড়ায়।
স্কেল জুড়ে ত্রুটি-মুক্ত কর্মক্ষমতা বজায় রাখতে, এই পাঁচ-পদক্ষেপ যাচাইকরণ প্রোটোকল অনুসরণ করুন:
পরিবেশ নিয়ন্ত্রণও স্কেলে সমালোচনামূলক হয়ে ওঠে। একটি শর্তহীন করিডোরে সংরক্ষিত 50-কেজি গ্রানুলেটের বিন রাতারাতি 0.5% আর্দ্রতা তুলতে পারে, যা একটি সীমারেখা তৈরিকে আটকে থাকা অঞ্চলে ঠেলে দেওয়ার জন্য যথেষ্ট। সিল করা পাত্রে এবং গ্রানুলেশন এবং কম্প্রেশনের মধ্যে একটি সংক্ষিপ্ত হোল্ডিং সময় (8 ঘন্টার কম) অপরিহার্য।
প্রতিক্রিয়াশীল সমস্যা সমাধান ইন-লাইন প্রক্রিয়া বিশ্লেষণাত্মক প্রযুক্তি (PAT) এর পথ দিচ্ছে। প্রেসে মাউন্ট করা নিয়ার-ইনফ্রারেড (NIR) প্রোবগুলি প্রতি 20-30 ms পর পর ট্যাবলেটের ঘনত্বের বৈচিত্র্য সনাক্ত করতে পারে, একটি চাক্ষুষ ত্রুটি দেখা দেওয়ার অনেক আগে একটি বিকাশমান ক্যাপিং প্রবণতা সনাক্ত করে। রমন স্পেকট্রোস্কোপি, ইজেকশন চুটের সাথে একত্রিত, পলিমরফিক ফর্ম যাচাই করে এবং এপিআই স্ফটিকতার সূক্ষ্ম পরিবর্তনগুলি সনাক্ত করতে পারে যা স্টিকিংয়ের আগে। একটি প্রকাশিত ক্ষেত্রে, একটি প্রস্তুতকারক একটি NIR সিস্টেম ইনস্টল করার পরে ক্যাপিং-সম্পর্কিত প্রত্যাখ্যানগুলি 62% কমিয়েছে যা স্বয়ংক্রিয়ভাবে প্রাক-কম্প্রেশন বল সামঞ্জস্য করার জন্য রিয়েল-টাইম প্রতিক্রিয়া প্রদান করে।
ইকুইপমেন্ট-পার্শ্বের উন্নতি সমানভাবে রূপান্তরকারী। অত্যন্ত শক্তিশালী বা সাইটোটক্সিক ফর্মুলেশন প্রক্রিয়া করা হয় নিয়ন্ত্রণ ব্যবস্থা অনন্য ত্রুটির ঝুঁকি মোকাবেলা করুন: আইসোলেটরের অভ্যন্তরে স্ট্যাটিক চার্জ জমে থাকা সূক্ষ্ম কণাগুলিকে ডাই থেকে দূরে সরিয়ে দেয়, যার ফলে ওজনের পরিবর্তনশীলতা ঘটে; সিল করা কন্টেনমেন্টের মধ্যে আর্দ্রতার ওঠানামা স্টিকি দানাদার অবস্থার সৃষ্টি করতে পারে যা ত্রুটিগুলি উপস্থিত না হওয়া পর্যন্ত অলক্ষ্যে চলে যায়। আধুনিক আইসোলেটর ডিজাইনগুলি সক্রিয় আর্দ্রতা নিয়ন্ত্রণ এবং আয়নাইজিং বারগুলিকে অন্তর্ভুক্ত করে যা স্ট্যাটিককে নিরপেক্ষ করে, এই সমস্যাগুলি হ্রাস করে।
বিন এবং প্রেসের জন্য CIP (ক্লিন-ইন-প্লেস) সিস্টেমগুলি এখন ত্রুটি প্রতিরোধে সরাসরি ভূমিকা পালন করে। অসঙ্গত ম্যানুয়াল ধোয়া পাতা surfactants বা ধাতব অবশিষ্টাংশ ট্রেস; একটি একক খারাপভাবে ধুয়ে ফেলা বিন পাঞ্চ পৃষ্ঠের শক্তি পরিবর্তন করে পুরো ব্যাচে আটকে যেতে পারে। স্বয়ংক্রিয় অক্জিলিয়ারী পরিষ্কারের সরঞ্জাম চূড়ান্ত ধোয়া পরিবাহিতা নিরীক্ষণের সাথে একটি বৈধ, পুনরাবৃত্তিযোগ্য পরিচ্ছন্নতার চক্র সরবরাহ করে, নিশ্চিত করে যে কোনও অবশিষ্টাংশ পরবর্তী ব্যাচে স্থানান্তরিত না হয়। এটি বিশেষ করে চুক্তি প্রস্তুতকারকদের জন্য গুরুত্বপূর্ণ যারা পণ্যগুলির মধ্যে ঘন ঘন পরিবর্তন করে।
ট্যাবলেটের ত্রুটিগুলি দূর করা একটি একক "ফিক্স" খোঁজার বিষয়ে নয় - এটি এমন একটি সিস্টেম তৈরি করা যা ফর্মুলেশন, সরঞ্জাম এবং প্রক্রিয়া ডেটাকে একটি ভবিষ্যদ্বাণীমূলক মডেলে সংযুক্ত করে৷ যখন একটি নতুন ক্যাপিং প্রবণতা প্রদর্শিত হয়, যে প্রকৌশলী এটিকে লুব্রিকেন্ট অভিন্নতার 0.2% পরিবর্তন বা 5‑rpm প্রেস স্পিড ড্রিফ্টে ফিরে পেতে পারেন তিনিই এটিকে কয়েক ঘন্টার মধ্যে সমাধান করেন, সপ্তাহে নয়। সবচেয়ে স্থিতিস্থাপক ক্রিয়াকলাপগুলি পরিমাপযোগ্য থ্রেশহোল্ডগুলির চারপাশে ত্রুটি-প্রতিক্রিয়া প্রোটোকলগুলিকে মানীকরণ করে, দানাদার সরঞ্জামগুলিতে বিনিয়োগ করে যা ধারাবাহিক কণা বৈশিষ্ট্যগুলি সরবরাহ করে এবং বিস্ময় থেকে ত্রুটিগুলিকে নিয়ন্ত্রণযোগ্য প্রক্রিয়া সংকেতে পরিণত করতে রিয়েল-টাইম পর্যবেক্ষণের সুবিধা পায়৷ এখানে বর্ণিত সরঞ্জাম এবং কাঠামোর সাথে, নিয়ন্ত্রণের সেই স্তরটি সম্পূর্ণরূপে নাগালের মধ্যে।
আপ টু ডেট থাকতে চান?
নীচের ইমেল ঠিকানার মাধ্যমে আমাদের সাথে যোগাযোগ করুন.
স্প্যাম সম্পর্কে চিন্তা করবেন না. আমরা এটাও ঘৃণা করি!
মোবাইল ক্লায়েন্ট
ভিডিও অ্যাকাউন্ট
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ইমেইলঃ zy@zy-drying.com
WeChat আইডি
হোয়াটসঅ্যাপ
কপিরাইট 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. সর্বস্বত্ব সংরক্ষিত  মৌখিক কঠিন ডোজ সরঞ্জাম প্রস্তুতকারক