


HSD R&D ল্যাব সাইজ বিন ব্লেন্ডার
HSD R&D ল্যাব সাইজ বিন ব্লেন্ডার মূল ইউনিটে মাউন্ট করা বিচ্ছিন্নযোগ্য বি.....

একটি প্রকল্প দল একবার একটি সুবিধা লেআউটে আট মাস ব্যয় করেছিল শুধুমাত্র মৌলিক প্রকৌশলের সময় আবিষ্কার করতে যে ভবনটি একটি উচ্চ-কন্টেনমেন্ট ব্লকের জন্য প্রয়োজনীয় চাপ ক্যাসকেড সমর্থন করবে না। মূল কারণটি সহজ ছিল: তারা একটি আনুষ্ঠানিক নকশার ভিত্তি সম্পন্ন করার আগে দেয়াল আঁকা শুরু করে। মৌখিক কঠিন ডোজ (OSD) উৎপাদনের জন্য, প্রতিটি সফল উদ্ভিদ নকশা তিনটি অ-আলোচনাযোগ্য উত্তর দিয়ে শুরু হয়: সঠিক ডোজ ফর্ম এবং পণ্যের বৈশিষ্ট্য, কিলোগ্রাম বা ট্যাবলেটে উদ্দিষ্ট বার্ষিক আউটপুট এবং প্রাথমিক নিয়ন্ত্রক বিচারব্যবস্থা (FDA, EMA, NMPA, ইত্যাদি)। এগুলি ছাড়া, সরঞ্জামের আকার নির্ধারণ, ক্লিনরুমের শ্রেণিবিন্যাস এবং এমনকি করিডোরের প্রস্থ অনুমান করা থেকে যায়।
একটি নকশা ভিত্তি নথি ব্লকবাস্টার অণু নামের চেয়ে বেশি ক্যাপচার করা উচিত. এটি অবশ্যই API-এর পেশাগত এক্সপোজার ব্যান্ড (OEB), আর্দ্রতা এবং তাপের প্রতি সংবেদনশীলতা, ব্যাচের আকার পরিসীমা এবং প্রক্রিয়াটিতে দ্রাবক অন্তর্ভুক্ত রয়েছে কিনা যা ATEX জোনিংকে ট্রিগার করে তা অবশ্যই সংজ্ঞায়িত করতে হবে। যদি প্ল্যান্টটি তাৎক্ষণিক-রিলিজ এবং পরিবর্তিত-রিলিজ ট্যাবলেট উভয়ই পরিচালনা করে, সুবিধাটি অবশ্যই পৃথক গ্রানুলেশন লাইন বা প্রচারাভিযানের মধ্যে ন্যূনতম বৈধ পরিচ্ছন্নতার পদ্ধতিগুলিকে মিটমাট করতে হবে। বহু-উদ্দেশ্যযুক্ত উদ্ভিদ নমনীয়তা যোগ করে কিন্তু যাচাইকরণের প্রচেষ্টাকে বহুগুণ করে—একটি ট্রেড-অফ যার পরিমাণ আগে থেকেই প্রয়োজন।
| ডোজ ফর্ম | ন্যূনতম ক্লিনরুম গ্রেড | সাধারণ HVAC বিশেষ অবস্থা | মূল সরঞ্জাম উপাদান | নিয়ন্ত্রণের ঝুঁকি |
|---|---|---|---|---|
| স্ট্যান্ডার্ড OSD ট্যাবলেট | D | সাধারণ আর্দ্রতা নিয়ন্ত্রণ 40-55% RH | 316L স্টেইনলেস স্টীল পণ্য-যোগাযোগ অংশ | কম (OEB 1-2) |
| উজ্জ্বল ট্যাবলেট | কম আর্দ্রতা স্যুট সঙ্গে D | শিশির বিন্দু <10 °C, সিল করা ঘর | 316L, বিশেষ sealing | নিম্ন থেকে মাঝারি |
| শুকনো পাউডার ইনহেলার | C | কঠোর কণা নিয়ন্ত্রণ, কম আর্দ্রতা | ফার্মাসিউটিক্যাল-গ্রেড স্টেইনলেস স্টীল | পরিমিত (OEB 2-3) |
| শক্তিশালী ওএসডি (হরমোন, সাইটোটক্সিক্স) | D (অন্তর্ভুক্ত) | নেতিবাচক চাপ ক্যাসকেড, একক-পাস বায়ু | 316L, ইলেক্ট্রোপলিশড, সিআইপি সক্ষম | উচ্চ (OEB 4-5) |
নকশার ভিত্তিটি লক করার পরে, পরবর্তী পদক্ষেপটি হল উপাদান আন্দোলনকে সমগ্র বিন্যাসের সংগঠিত নীতিতে পরিণত করা। চিন্তাভাবনার এই পরিবর্তন একটি সাধারণ ভুলকে প্রতিরোধ করে: একটি বিল্ডিং ডিজাইন করা এবং তারপর প্রক্রিয়াটিকে ভিতরে চাপা দেওয়া।
একটি সু-পরিকল্পিত ওএসডি প্ল্যান্টে, একটি পাউডার ডিসপেনসিং স্যুট এবং কম্প্রেশন মেশিনের মধ্যে যে দূরত্ব অতিক্রম করে তা কেবল উত্পাদনশীলতা নয় বরং ক্রস-দূষণের ঝুঁকিও নির্ধারণ করে। ম্যানুয়াল স্থানান্তর দূরত্বে প্রতি 10-মিটার হ্রাস সক্রিয় উপাদানগুলির বায়ুবাহিত বিচ্ছুরণের সম্ভাবনা প্রায় 15% কমিয়ে দেয় এবং প্রতি ব্যাচের সরাসরি শ্রমঘণ্টা থেকে প্রায় 8% ছাড় দেয়। এই কারণেই প্রথম স্থাপত্য রেখা আঁকার আগে উপাদান প্রবাহের চিত্রটি খসড়া করা উচিত।
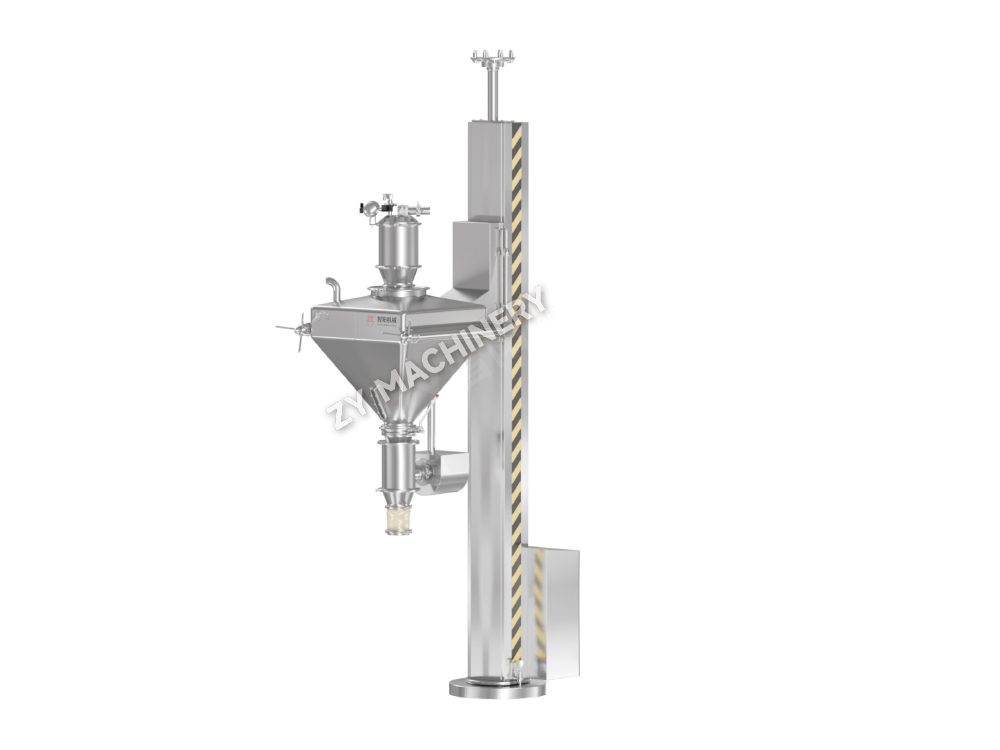
ট্যাবলেট লাইনের জন্য সাধারণ প্রবাহ — বিতরণ, ভেজা বা শুকনো দানাদার, শুকানো, আকার হ্রাস, মিশ্রণ, সংকোচন, আবরণ এবং প্যাকেজিং — প্রাকৃতিক কার্যকরী অঞ্চল তৈরি করে। এই অঞ্চলগুলিকে কোনও ব্যাকট্র্যাকিং ছাড়াই একমুখী পথ অনুসরণ করা উচিত। কর্মী এবং উপাদান এয়ারলক প্রতিটি জোন বিচ্ছিন্ন, এবং লিফ্ট কলাম সঙ্গে মিক্সার গড়াগড়ি মাধ্যাকর্ষণ চুট বা স্বয়ংক্রিয় নির্দেশিত যানবাহনের মাধ্যমে ব্লেন্ডিং থেকে কমপ্রেশনে সরাসরি আইবিসি স্থানান্তর করে করিডোর জুড়ে বিন বহন করার প্রয়োজনীয়তা দূর করতে পারে। এই পদ্ধতি শুধু চর্বিহীন নয়; এটি প্রয়োজনীয় চাপ ক্যাসকেডের সংখ্যা হ্রাস করে এবং HVAC জোনিংকে সহজ করে।
গ্রানুলেশন এবং কম্প্রেশন স্যুটগুলি সাধারণত একটি পাস-থ্রু বা একটি আধা-স্বয়ংক্রিয় স্থানান্তর ব্যবস্থা সহ একটি প্রাচীর দ্বারা পৃথক করা হয়। যদি পণ্যটি আর্দ্রতা-সংবেদনশীল হয়, তাহলে উপাদানের মেরুদণ্ডে একটি অন্তর্ভুক্ত থাকতে পারে শুকনো দানাদার রোলার কম্প্যাক্টর তরল বিছানার পরিবর্তে, শুকানোর সময় এবং হাইড্রোলাইসিসের ঝুঁকি উভয়ই হ্রাস করে। লেআউট ভবিষ্যতে ক্ষমতা সম্প্রসারণ বিবেচনা করা আবশ্যক. একটি কেন্দ্রীয় ইউটিলিটি মেরুদণ্ডের বিপরীত দিকে একটি মিররযুক্ত শেল স্থান ছেড়ে দিলে উপাদান প্রবাহকে পুনরায় রাউটিং না করে ক্ষমতা দ্বিগুণ করা যায়।
দানাদার সরঞ্জাম নির্বাচন করা মূলত ব্যাচের আকার, নিয়ন্ত্রণ এবং ফর্মুলেশনের ভৌত রসায়ন সম্পর্কে একটি সিদ্ধান্ত। একটি অণু যা জলের উপস্থিতিতে ক্ষয়প্রাপ্ত হয় তা কখনই উচ্চ-শিয়ার ভেজা দানাদারের মধ্য দিয়ে যাবে না; এটি একটি রোলার কম্প্যাক্টর বা সরাসরি কম্প্রেশন লাইনের অন্তর্গত। তবুও অনেক প্রকল্পের সময়সূচী বিলম্বিত হয় কারণ ফর্মুলেশনের স্থিতিশীলতা প্রোফাইল সম্পূর্ণ হওয়ার আগে সরঞ্জামের তালিকা লেখা হয়। নিম্নলিখিত ম্যাট্রিক্স সিদ্ধান্তটি স্পষ্ট করে।
| প্যারামিটার | ভেজা হাই-শিয়ার গ্রানুলেশন | ফ্লুইড বেড গ্রানুলেশন | শুকনো দানাদার (রোলার কম্প্যাক্টর) |
|---|---|---|---|
| CapEx (আপেক্ষিক) | বেস | 20-30% | 10-15% |
| ব্যাচ চক্র সময় | 30-60 মিনিট (প্লাস শুকানো) | 45-90 মিনিট (সমন্বিত শুকানো) | 15-30 মিনিট |
| ধুলো নিয়ন্ত্রণ ঝুঁকি | পরিমিত (খোলা স্রাব) | কম (সমন্বিত স্থানান্তর) | নিম্ন (আবদ্ধ সিস্টেম) |
| পরিচ্ছন্নতা (সিআইপি সম্ভাব্যতা) | পরিমিত; কিছু অংশে COP প্রয়োজন | ভালো; অনেক মডেল WIP অফার করে | ভালো; সীমিত ভেজা পৃষ্ঠতল |
| API বৈশিষ্ট্যের জন্য সেরা | আর্দ্রতা থেকে স্থিতিশীল, দরিদ্র সংকোচনযোগ্যতা | আর্দ্রতা-সংবেদনশীল সম্ভব, ভাল প্রবাহ | খুব আর্দ্রতা-সংবেদনশীল বা উচ্চ-ক্ষমতা |
| বৈধতা জটিলতা | মাঝারি (এন্ডপয়েন্ট নিয়ন্ত্রণ শুকানো) | মাঝারি (প্রক্রিয়া বিশ্লেষণী প্রযুক্তি প্রস্তুত) | কম (কয়েকটি জটিল প্রক্রিয়া পরামিতি) |
দানার বাইরে, মিশ্রন সরঞ্জাম পৃথকীকরণ ঝুঁকির জন্য মূল্যায়ন করা আবশ্যক। লিফ্ট সিস্টেম সহ বিন ব্লেন্ডারগুলিকে স্থির ভি-ব্লেন্ডারের চেয়ে পছন্দ করা হয় কারণ তারা স্থানান্তর পদক্ষেপগুলিকে কম করে এবং বিষয়বস্তুর অভিন্নতার জন্য যাচাই করা সহজ। OEB 4/5 যৌগগুলিকে লক্ষ্য করা সুবিধাগুলিতে, সম্পূর্ণ ব্লেন্ডিং, কম্প্রেশন এবং লেপ ট্রেনটিকে অবশ্যই আইসোলেটরের ভিতরে বা নেতিবাচক চাপের ঘেরের মধ্যে চলতে হবে। এটি সরঞ্জাম নির্বাচনের ক্যালকুলাসকে কমপ্যাক্ট, সম্পূর্ণরূপে সমন্বিত সিস্টেমের দিকে স্থানান্তরিত করে যাতে বৈধ কন্টেনমেন্ট ইন্টারফেস রয়েছে।
যখন সক্রিয় ফার্মাসিউটিক্যাল উপাদান 1 µg/m³ (OEB 4 বা 5) এর নিচে একটি পেশাগত এক্সপোজার সীমা বহন করে, তখন সুবিধার নকশাটি প্রভাবশালী যুক্তি হিসাবে পণ্য সুরক্ষা থেকে অপারেটর সুরক্ষায় চলে যায়। বিচ্ছিন্নতা কৌশলটি স্থাপত্যের মেরুদণ্ডে পরিণত হয়: প্রতিটি প্রক্রিয়ার ধাপ সিল করা হয়, এবং এর চারপাশের ঘরটি সংলগ্ন করিডোরের তুলনায় একটি নেতিবাচক চাপে রক্ষণাবেক্ষণ করা হয়, সাধারণত কমপক্ষে 15 Pa এর লক্ষ্য চাপের পার্থক্য এবং একটি নিবেদিত ওয়ান-থ্রু এয়ার হ্যান্ডলিং সিস্টেম যা সাধারণ এলাকায় পুনঃপ্রবর্তন করে না।
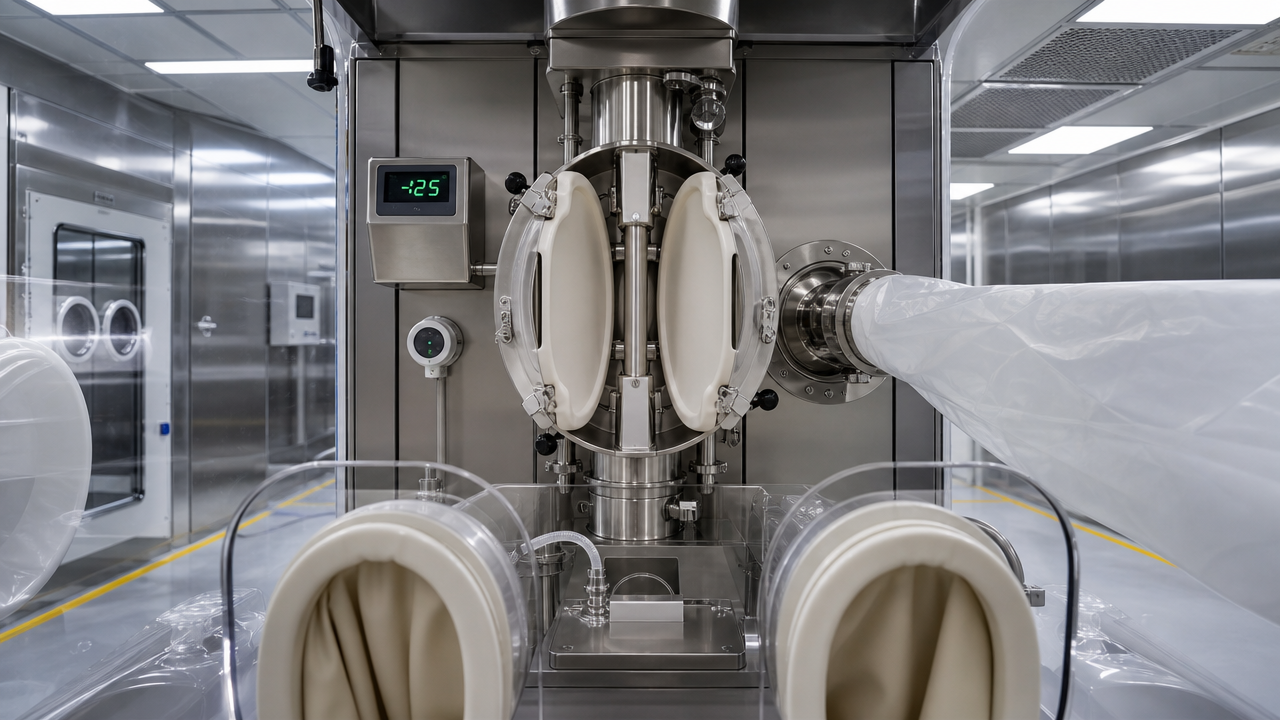
একটি আইবিসি এবং একটি ট্যাবলেট প্রেস ইনলেটের মধ্যে উপাদান স্থানান্তরের সময় একটি বৈধ স্প্লিট বাটারফ্লাই ভালভ (SBV) অবশ্যই 1 µg/m³ এর কম ফুটো হার অর্জন করতে হবে। আইসোলেটরের HEPA পরিস্রাবণ অবশ্যই একটি নথিভুক্ত DOP পরীক্ষা পাসের সাথে H14 রেট করা উচিত। নীচে OEB 4/5 সরঞ্জাম প্যাকেজের জন্য সর্বনিম্ন চেকলিস্ট রয়েছে:
আশেপাশের কক্ষের শ্রেণীবিভাগ এখনও সাধারণত ডি গ্রেড (ISO 8) বিশ্রামে, কিন্তু চাপ ক্যাসকেড সাধারণ করিডোর (বায়ুমণ্ডলীয়) থেকে শক্তিশালী যৌগিক এয়ারলক (মাইনাস 7.5 Pa) এবং তারপর প্রক্রিয়া কক্ষে (মাইনাস 15 Pa বা তার বেশি) বাতাসের প্রবাহ চাপিয়ে দেয়, যা একটি ক্রমাগত অপারেটারকে রক্ষা করে। আধুনিক নকশা প্রায়ই একটি HEPA-ফিল্টার করা বায়ু ঝরনা সঙ্গে একটি anterroom যোগ করে যাতে উপাদান চলাচলের সময় কোনো কণা অব্যাহতি থাকে।
একটি ফার্মাসিউটিক্যাল প্ল্যান্টের অপারেটিং ব্যয়ের 40-60% জন্য গরম, বায়ুচলাচল এবং এয়ার কন্ডিশনার অ্যাকাউন্ট। প্রেশার ক্যাসকেড ভুল হলে তা হয় নিয়ন্ত্রক পর্যবেক্ষণ বা অতিরিক্ত শক্তি বিলের দিকে নিয়ে যায়। EU GMP Annex 1 এবং FDA অ্যাসেপটিক নির্দেশিকা প্রয়োজনীয় পরিবেশগত পরামিতিগুলিকে চালিত করে। ওএসডি সুবিধার জন্য, লক্ষ্য হল দখলকৃত প্রক্রিয়াকরণ কক্ষে গ্রেড ডি অবস্থা বজায় রাখা, তবে প্রখর বা আর্দ্রতা-সংবেদনশীল পণ্যগুলির জন্য আরও কঠোর আর্দ্রতা নিয়ন্ত্রণ। নীচের সারণীতে গুরুত্বপূর্ণ HVAC সেটপয়েন্টগুলির সংক্ষিপ্ত বিবরণ দেওয়া হয়েছে।
| গ্রেড | ISO ক্লাস (বিশ্রামে) | ঘন্টা প্রতি বায়ু পরিবর্তন | প্রেসার ডিফারেনশিয়াল বনাম সংলগ্ন নিম্ন গ্রেড | কণার সীমা (≥0.5 µm, বিশ্রামে) | কার্যকর সীমা (cfu/m³, অপারেটিভ) |
|---|---|---|---|---|---|
| A (জীবাণুমুক্ত করার জন্য) | 5 | সংজ্ঞায়িত নয় (বেগ 0.45 মি/সেকেন্ড) | প্রযোজ্য নয় | 3,520 | <1 |
| B | ৫-৭ | 40-60 | 15 Pa থেকে C | 3,520 | 10 |
| C | 7-8 | 20-40 | 12.5 Pa থেকে D | 352,000 | 100 |
| ডি (ওএসডি স্ট্যান্ডার্ড) | 8 | 15-20 | 12.5 Pa থেকে অশ্রেণীবদ্ধ | 3,520,000 | 200 |
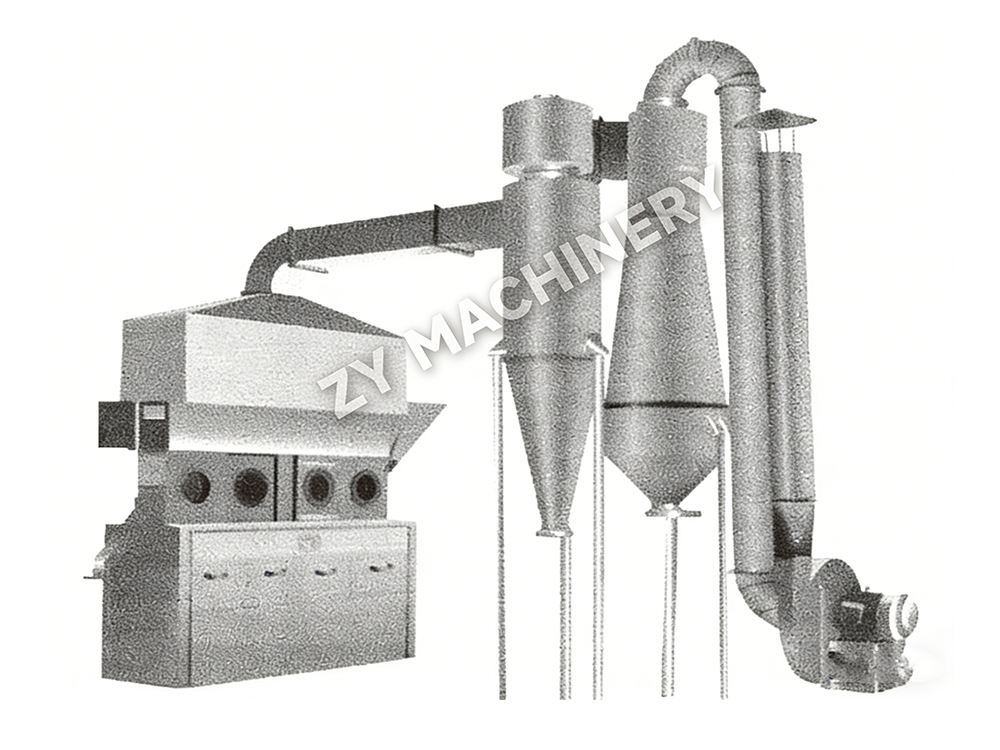
সর্বনিম্ন 12.5 Pa একটি পরামর্শ নয়; এটি একটি নকশা সেটপয়েন্ট যা দরজা খোলার সময় এবং সরঞ্জাম পরিচালনার সময় বজায় রাখতে হবে। সক্রিয় মনিটরিং এবং বিল্ডিং ম্যানেজমেন্ট সিস্টেম অ্যালার্মগুলি ট্রিগার করা উচিত যখন ডিফারেনশিয়াল 10 Pa-এর নিচে নেমে যায়। OSD প্ল্যান্টের জন্য, একটি সাধারণ ব্যর্থতা বিন্দু হল ধুলো নিষ্কাশন ব্যবস্থা, যা নেতিবাচক ভারসাম্যহীনতা এড়াতে HVAC সরবরাহের সাথে সংযুক্ত থাকতে হবে। যখন ক তরল বিছানা ড্রায়ার ব্লো-এন্ড-এক্সট্র্যাক্ট মোডে আছে, ঘরের চাপ নিয়ন্ত্রণকে অবশ্যই বড় এক্সস্ট ভলিউমের জন্য ক্ষতিপূরণ দিতে হবে।
বৈধতা একটি পোস্ট-ইন্সটলেশন কার্যকলাপ নয়; এটি একটি ব্যবহারকারীর প্রয়োজনীয়তার স্পেসিফিকেশন খসড়া হওয়ার মুহুর্তে শুরু হয়। একটি সুগঠিত ইউআরএস যা নির্মাণের উপাদান, সারফেস ফিনিস (পণ্য-যোগাযোগ পৃষ্ঠের জন্য Ra ≤ 0.4 µm), নিষ্কাশনযোগ্যতা, এবং পরিষ্কার করার পদ্ধতিটি পরবর্তীতে IQ/OQ-এর সময় পাওয়া বিচ্যুতির 70% আগে থেকেই সংজ্ঞায়িত করে। একটি সাধারণ প্রকল্পের টাইমলাইনে, একটি পুঙ্খানুপুঙ্খ ফ্যাক্টরি অ্যাকসেপ্টেন্স টেস্ট চালানোর ফলে সাইট কমিশনিং প্রচেষ্টা 30% পর্যন্ত কমে যায় কারণ বেশিরভাগ যান্ত্রিক এবং সফ্টওয়্যার বাগগুলি বিক্রেতার দোকান থেকে বেরিয়ে যাওয়ার আগে সমাধান করা হয়।
মাল্টি-প্রোডাক্ট সুবিধার জন্য, বৈধকরণ মাস্টার প্ল্যানে অবশ্যই একটি বন্ধনী কৌশল অন্তর্ভুক্ত করতে হবে যা দ্রবণীয়তা এবং শক্তির ভিত্তিতে পণ্যগুলিকে গোষ্ঠীভুক্ত করে যাতে ক্লিনিং ভ্যালিডেশন রানের সংখ্যা কম হয়। রিবোফ্লাভিন টেস্টিং এবং সোয়াব পুনরুদ্ধার অধ্যয়ন চূড়ান্ত পরিচ্ছন্নতার গ্রহণযোগ্যতার মানদণ্ডের জন্য ভিত্তিরেখা প্রদান করে।
প্রাক-প্রমাণিত মডুলার প্রসেস স্কিড ব্যবহার করে তৈরি একটি গ্রিনফিল্ড প্ল্যান্ট যান্ত্রিকভাবে একটি স্টিক-বিল্ট সমতুল্যের চেয়ে 3-6 মাস দ্রুত সম্পন্ন হতে পারে, তবে পাইপিং এবং যন্ত্রের অবস্থানগুলিকে ফ্রিজ করার জন্য প্রয়োজনীয় নিবিড় ফ্রন্ট-এন্ড ডিজাইনের কারণে আপফ্রন্ট ইঞ্জিনিয়ারিং খরচ সাধারণত 10-15% বেশি। যাইহোক, সেই প্রিমিয়ামটি প্রায়শই বাজারের পূর্বে প্রবেশের মাধ্যমে পুনরুদ্ধার করা হয়: চার মাস আগে একটি জেনেরিক পণ্য লঞ্চ করলে প্রতিযোগীদের মূল্য ক্ষয় করার আগে 8-12% অতিরিক্ত বাজার শেয়ার দখল করতে পারে। নীচের তুলনাটি একটি অনুমানমূলক 2-বিলিয়ন-ট্যাবলেট-প্রতি-বছর ওএসডি সুবিধা ব্যবহার করে।
| প্যারামিটার | মডুলার/স্কিড-ভিত্তিক | ঐতিহ্যবাহী সাইট-বিল্ট |
|---|---|---|
| মোট প্রকল্পের সময়কাল (ডিজাইন থেকে পিকিউ) | 22-28 মাস | 28-36 মাস |
| মূলধন ব্যয় (আপেক্ষিক) | 10-15% | বেস |
| বৈধকরণ প্রচেষ্টা | 20-30% lower (pre-validated modules) | স্ক্র্যাচ থেকে সম্পূর্ণ সাইট বৈধতা |
| ভবিষ্যতের মাপযোগ্যতা | নমনীয়; সমান্তরাল স্কিড যোগ করুন | কাঠামোগত পরিবর্তন প্রয়োজন |
| নির্মাণ মানের পরিবর্তনশীলতা | কম (কারখানা-নিয়ন্ত্রিত) | উচ্চতর (সাইট-নির্ভর) |
| সাধারণ ক্লিনরুম পদচিহ্ন | 15-20% smaller (optimized piping) | অন-সাইট রাউটিং এর কারণে বড় |
সময় এবং খরচের বাইরে, মডুলার পদ্ধতি প্রযুক্তি স্থানান্তরকে সহজ করে কারণ একই স্কিড ডিজাইনটি ন্যূনতম পুনঃ-বৈধকরণ সহ একাধিক ভূগোল জুড়ে প্রতিলিপি করা যেতে পারে। যাইহোক, যদি পণ্যের পোর্টফোলিওটি পাঁচ বছরের মধ্যে উল্লেখযোগ্যভাবে পরিবর্তিত হবে বলে আশা করা হয়, বিস্তৃত কলাম স্পেসিং এবং জেনেরিক ইউটিলিটি ড্রপ সহ একটি ঐতিহ্যবাহী বিল্ডিং আরও পুনর্বিন্যাস স্বাধীনতা প্রদান করতে পারে। চূড়ান্ত পছন্দ পণ্য পাইপলাইনের নিশ্চিততা নিচে আসে.
ওএসডি প্ল্যান্টের পরবর্তী প্রজন্ম মানসম্পন্ন মুক্তির জন্য পর্যায়ক্রমিক নমুনার উপর নির্ভর করবে না। প্রসেস অ্যানালিটিক্যাল টেকনোলজি সেন্সর—ব্লেন্ডার এবং ড্রায়ারে মাউন্ট করা NIR প্রোব, গ্রানুলেটর ডিসচার্জে কণার আকার বিশ্লেষক—সমালোচনা গুণমানের বৈশিষ্ট্যগুলির রিয়েল-টাইম পর্যবেক্ষণ সক্ষম করে৷ ওপিসি ইউএ ডেটা হাইওয়ের মাধ্যমে একটি ম্যানুফ্যাকচারিং এক্সিকিউশন সিস্টেমের সাথে একীভূত হলে, এই সংকেতগুলি রিয়েল-টাইম রিলিজের ন্যায্যতা প্রদান করতে পারে, কোয়ারেন্টাইন স্টোরেজের দিনগুলিকে দূর করে। একটি ডিজিটাল-প্রস্তুত প্ল্যান্টের জন্য প্রথম দিন থেকে ডিজাইন করা নিম্নলিখিত ইন্টিগ্রেশন পয়েন্টগুলির প্রয়োজন:
নিয়ন্ত্রকরা আশা করেন যে ইলেকট্রনিক রেকর্ডগুলি কাগজের লগবুকগুলিকে প্রতিস্থাপন করবে, তবে তারা আশা করে যে সিস্টেমটি ডেটা ম্যানিপুলেশন সনাক্ত করার জন্য বৈধ করা হয়েছে। প্রারম্ভিক V-মডেল বৈধতা পরিকল্পনায় PAT এবং ডিজিটাল ইন্টিগ্রেশন সহ মোট প্রকল্প নিয়ন্ত্রণ বাজেটের প্রায় 12% খরচ হয়, কিন্তু এটি পরীক্ষাগার পরীক্ষা এবং ব্যাচ রেকর্ড পর্যালোচনা ঘন্টার মাধ্যমে বার্ষিক আনুমানিক 20% দ্বারা গুণমান তদারকির চলমান খরচ হ্রাস করে। ডিজিটাল প্রস্তুতি ছাড়াই ডিজাইন করা গাছগুলি প্রথম সম্প্রসারণের সময় মূল খরচের তিনগুণে নিজেদেরকে পুনরুদ্ধার করতে দেখায়৷
আপ টু ডেট থাকতে চান?
নীচের ইমেল ঠিকানার মাধ্যমে আমাদের সাথে যোগাযোগ করুন.
স্প্যাম সম্পর্কে চিন্তা করবেন না. আমরা এটাও ঘৃণা করি!
মোবাইল ক্লায়েন্ট
ভিডিও অ্যাকাউন্ট
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ইমেইলঃ zy@zy-drying.com
WeChat আইডি
হোয়াটসঅ্যাপ
কপিরাইট 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. সর্বস্বত্ব সংরক্ষিত  মৌখিক কঠিন ডোজ সরঞ্জাম প্রস্তুতকারক