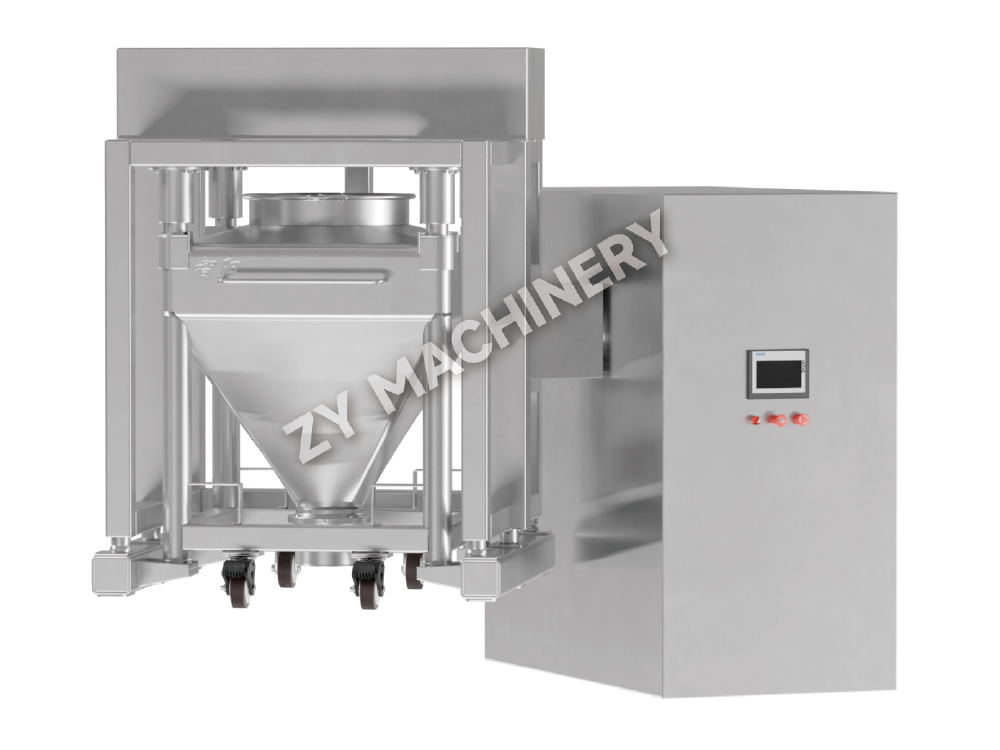
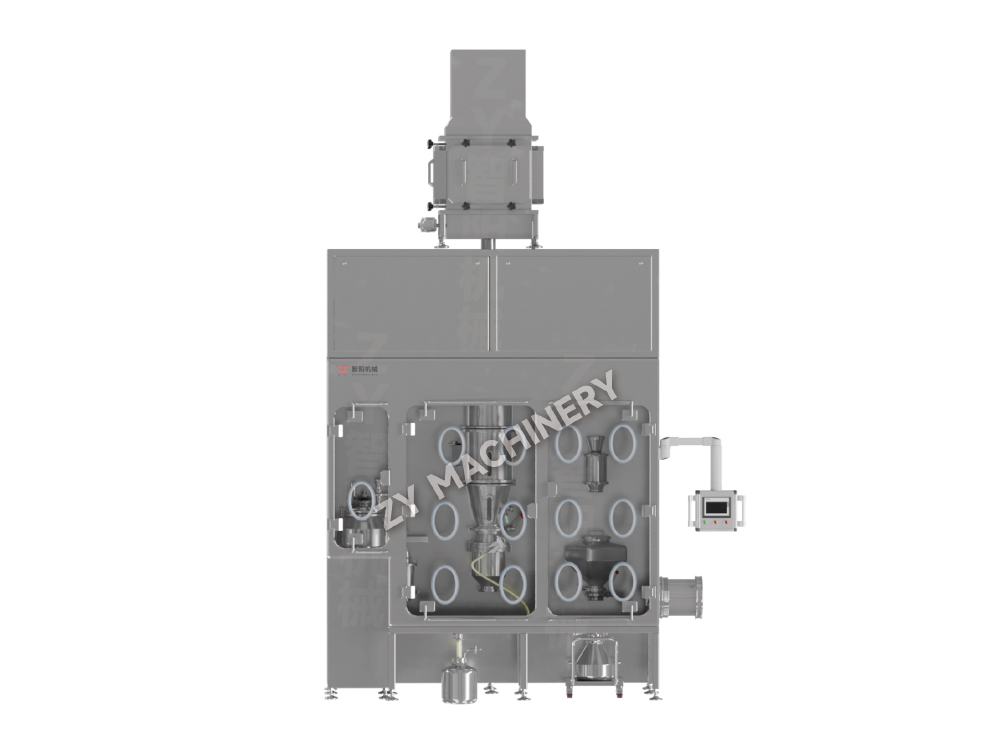
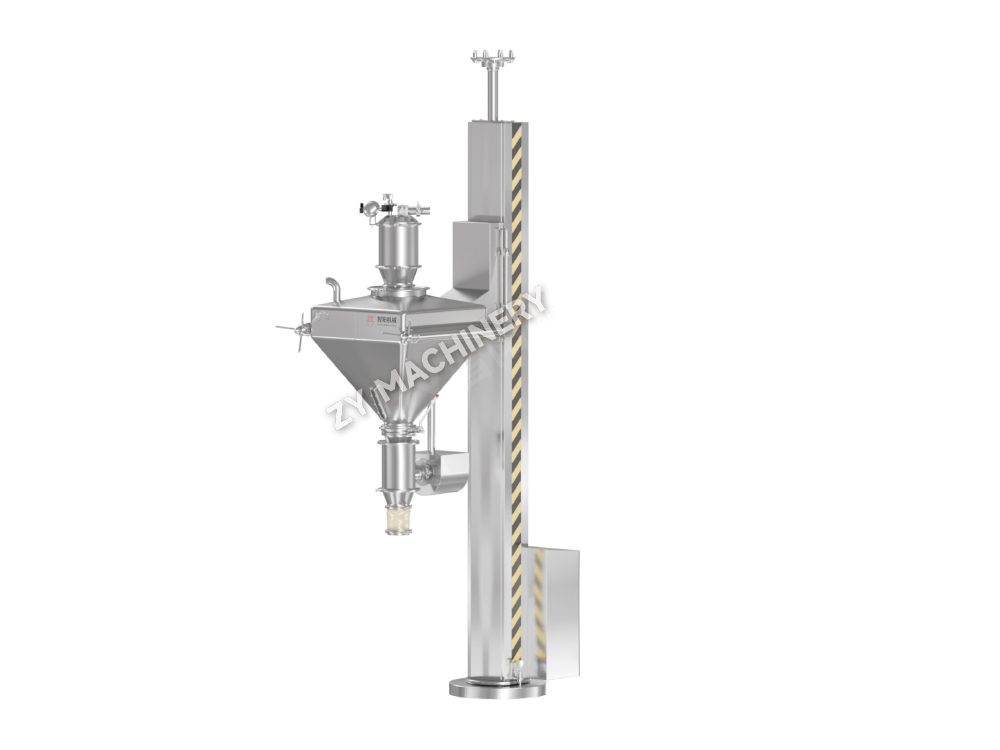
HSD R&D ল্যাব সাইজ বিন ব্লেন্ডার
HSD R&D ল্যাব সাইজ বিন ব্লেন্ডার মূল ইউনিটে মাউন্ট করা বিচ্ছিন্নযোগ্য বি.....

একটি একক ব্যর্থ পরিচ্ছন্নতার বৈধতা রান সপ্তাহের জন্য একটি সম্পূর্ণ মৌখিক কঠিন ডোজ লাইন হিমায়িত করতে পারে। তদন্ত খুব কমই পরিস্কার পদ্ধতির সাথে শেষ হয়। প্রায়শই না, মূল কারণটি ইকুইপমেন্ট কোয়ালিফিকেশন ফাঁকে ফিরে আসে — একটি স্প্রে বল যা IQ এর সময় কখনও ম্যাপ করা হয়নি, অথবা একটি ওয়েল্ড সিমের রুক্ষতা মান যা OQ গ্রহণযোগ্যতার মানদণ্ডকে অতিক্রম করেছে। পরিচ্ছন্নতার বৈধতা এবং সরঞ্জামের যোগ্যতা সমান্তরাল ট্র্যাক নয়; তারা গভীরভাবে পরস্পর নির্ভরশীল। আপনি যদি প্রমাণ করতে না পারেন যে আপনার মিক্সার, গ্রানুলেটর বা কোটার ইনস্টল করা হয়েছে এবং ধারাবাহিকভাবে কাজ করে, আপনার সেট করা যেকোন অবশিষ্টাংশ সীমা একটি অবিশ্বস্ত ভিত্তির উপর বসে।
WHO TRS 1019 Annex 3 এর 2026 সংস্করণ এটিকে শক্তিশালী করে যে পরিষ্কার করার বৈধতা প্রোটোকলগুলিকে অবশ্যই সরঞ্জামের নকশা, ইনস্টলেশন এবং অপারেশনাল যোগ্যতার নথির উল্লেখ করতে হবে। অনুশীলনে, এর অর্থ হল প্রতিটি DQ, IQ, OQ, এবং PQ রিপোর্ট আপনার পরিষ্কারের বৈধতা মাস্টার প্ল্যানের পূর্বশর্ত হয়ে ওঠে। নিম্নলিখিত বিভাগগুলি আপনাকে ঠিক যেখানে এই দুটি ডোমেন ছেদ করে, বাস্তব-বিশ্বের সরঞ্জামের ধরন এবং বৈধতা পরামিতি ব্যবহার করে যা নিয়ন্ত্রকেরা আশা করে।
সঠিকভাবে যোগ্য সরঞ্জাম ছাড়া, আপনার সংগ্রহ করা কোনো অবশিষ্ট তথ্য বৈজ্ঞানিকভাবে অস্পষ্ট। একটি উচ্চ-শিয়ার গ্রানুলেটরের জন্য একটি OQ পরীক্ষা বিবেচনা করুন যা ক্লিন-ইন-প্লেস পোর্টের মাধ্যমে জল প্রবাহের হার পরিমাপ করে না। যদি পরে বাটির ভিতরে সোয়াবের নমুনাগুলি অগ্রভাগের কাছে শীর্ষ অবশিষ্টাংশগুলি দেখায়, তবে পরিষ্কার করার ক্রমটি কম পারফর্ম করা হয়েছে বা সরঞ্জাম সরবরাহ ব্যবস্থা শুরু থেকেই ত্রুটিযুক্ত ছিল কিনা তা নির্ধারণ করার জন্য আপনার কাছে কোনও ভিত্তিরেখা নেই। যোগ্যতা ফ্রেম তৈরি করে; পরিষ্কারের বৈধতা ছবিতে পূরণ করে।
DQ নির্মাণের উপাদান, পৃষ্ঠের সমাপ্তি এবং নিষ্কাশনযোগ্যতা রেকর্ড করে — সমস্ত কারণ যা সরাসরি অবশিষ্টাংশ বহনকে প্রভাবিত করে। IQ যাচাই করে যে স্প্রে ডিভাইসগুলি সঠিকভাবে অবস্থান করছে, কোন মৃত পা নেই এবং সেই ঢালটি ISPE-এর গুড প্র্যাকটিস গাইডে প্রস্তাবিত ন্যূনতম 1:100 পূরণ করে। OQ-কে অবশ্যই স্প্রে কভারেজ প্যাটার্ন, তাপমাত্রার র্যাম্প এবং সবচেয়ে খারাপ অবস্থানে চাপ কমে যাওয়ার নথিভুক্ত করতে হবে। PQ, প্রায়শই একটি প্লেসবো বা সারোগেট মাটি দিয়ে সঞ্চালিত হয়, নিশ্চিত করে যে পরিচ্ছন্নতার চক্র লোডের অধীনে ধারাবাহিক অবশিষ্টাংশ অপসারণ করে। এই পর্যায়গুলির যে কোনও একটিতে একটি একক প্যারামিটার অনুপস্থিত পরে একটি TOC ধুয়ে ফেলা নমুনায় একটি অব্যক্ত স্পাইক হিসাবে উপস্থিত হতে পারে।
একটি কাঠামোগত পদ্ধতির জন্য, প্রতিটি যোগ্যতার পর্যায়কে পরিচ্ছন্নতার-নির্দিষ্ট ডেটাতে ম্যাপ করুন যা আপনাকে সংগ্রহ করতে হবে:
এই প্রান্তিককরণটি একটি চেকবক্স অনুশীলন থেকে সরঞ্জামের যোগ্যতাকে একটি ঝুঁকি-হ্রাস সরঞ্জামে পরিণত করে৷ যখন একজন অডিটর জিজ্ঞাসা করেন কেন একটি নির্দিষ্ট সোয়াব অবস্থান বেছে নেওয়া হয়েছে, আপনি OQ কভারেজ মানচিত্রের দিকে নির্দেশ করতে পারেন যা হেলিকপ্টার ব্লেডের পিছনে একটি ছায়া অঞ্চল চিহ্নিত করেছে।
সমস্ত মৌখিক কঠিন ডোজ সরঞ্জাম একই পরিষ্কারের ঝুঁকি উপস্থাপন করে না। জ্যামিতি, পৃষ্ঠের জটিলতা এবং অভ্যন্তরীণ অংশগুলির গতিবিধি নির্ধারণ করে যে অবশিষ্টাংশগুলি কোথায় জমা হয় এবং কীভাবে নমুনা তৈরি করা উচিত। একটি সাধারণ ক্লিনিং প্রোটোকল যা একটি টাম্বল মিক্সার এবং একটি ফ্লুইড বেড কোটারকে অভিন্নভাবে ব্যবহার করে তা অনিবার্যভাবে জটিল দূষণের পয়েন্টগুলি মিস করবে।
তিনটি সরঞ্জাম বিভাগ ওএসডি উত্পাদনে আধিপত্য বিস্তার করে এবং প্রতিটি স্বতন্ত্র বৈধকরণ চ্যালেঞ্জ প্রবর্তন করে:
| সরঞ্জামের ধরন | সাধারণ মৃত অঞ্চল | প্রস্তাবিত নমুনা পয়েন্ট | পরিষ্কারের অসুবিধা |
|---|---|---|---|
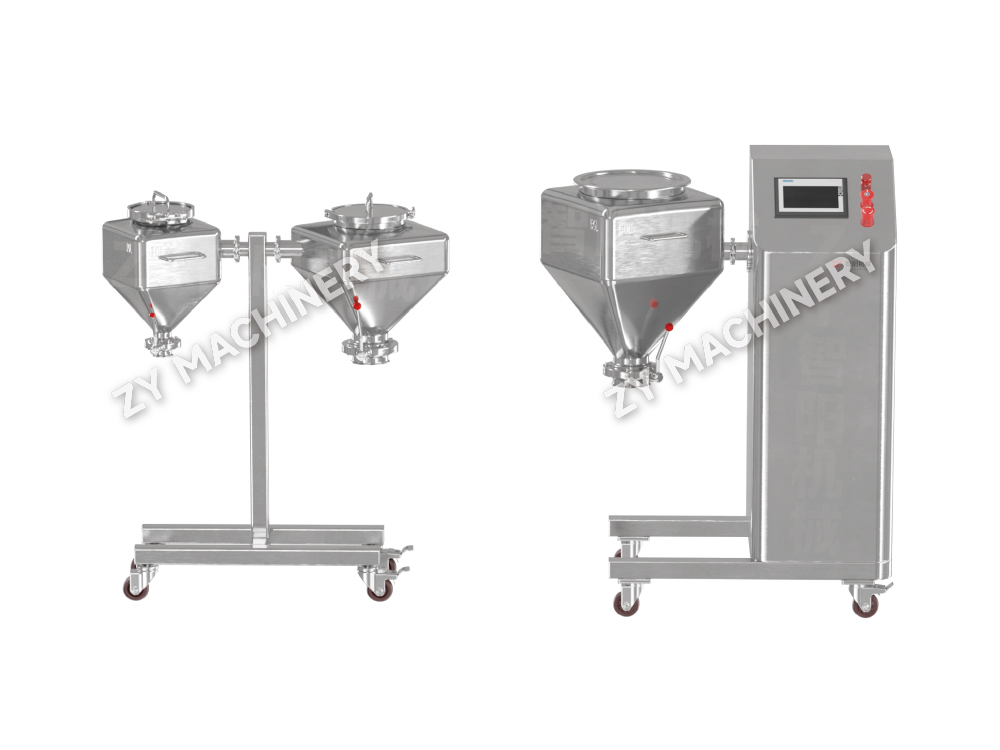
| বিন / টাম্বল মিক্সার | স্রাব ভালভ সীট, খাদ সীল, দৃষ্টি কাচ flanges | ভালভ অভ্যন্তর, সীল ঠোঁট, পাত্রের গম্বুজ | মাঝারি |
| উচ্চ-শিয়ার গ্রানুলেটর | চপার ব্লেড হাব, বাটি থেকে ঢাকনা গ্যাসকেট, ইম্পেলার আন্ডারকাট | হাব underside, gasket crevice, impeller root | উচ্চ |
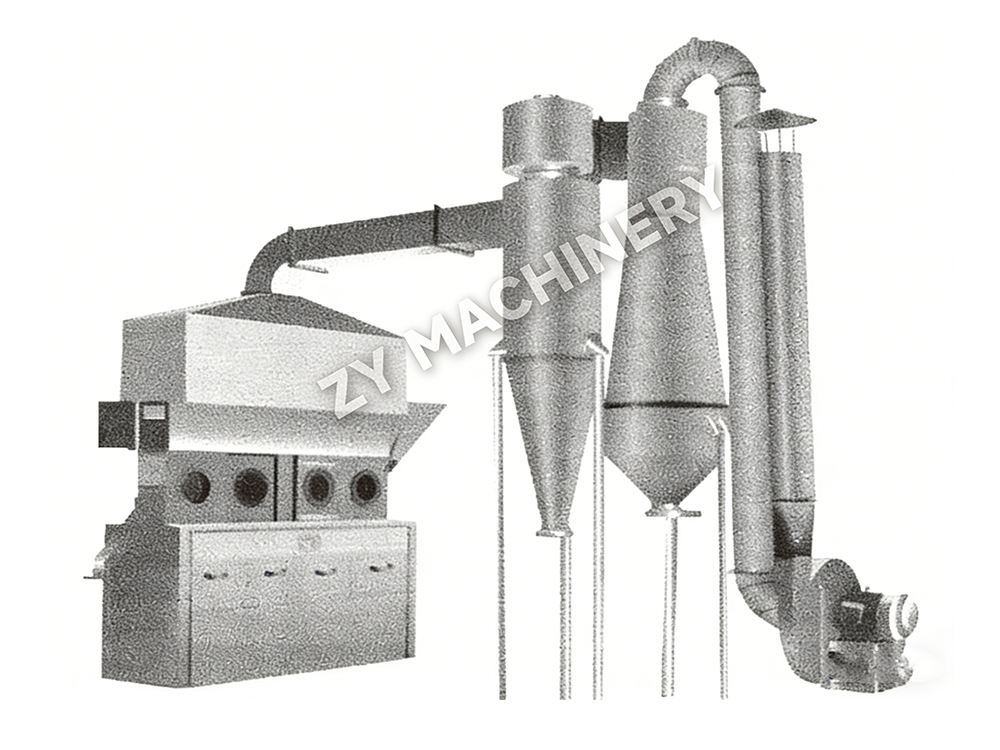
| ফ্লুইড বেড ড্রায়ার/কোটার | বিতরণ প্লেট গর্ত, নিষ্কাশন প্লেনাম, পণ্য ফিল্টার ব্যাগ হাউজিং | ছিদ্রযুক্ত প্লেট নীচে, প্লেনাম জোড় seams, ব্যাগ রিং | উচ্চ |
জন্য বিন মিক্সার , প্রধান ঝুঁকি স্রাব ভালভ হয়. এমনকি সম্পূর্ণ খোলার সাথেও, স্থির অবশিষ্টাংশগুলি ধাতু-থেকে-ধাতু আসনে আঁকড়ে থাকতে পারে এবং পরে পরবর্তী ব্যাচে পড়তে পারে। তাই আইকিউ অবশ্যই নিশ্চিত করতে হবে যে ভালভটি পরিষ্কারের জন্য সম্পূর্ণভাবে ভেঙে ফেলা যেতে পারে এবং আসন পৃষ্ঠের রুক্ষতা ডিকিউ স্পেসিফিকেশন পূরণ করে। উচ্চ-শিয়ার গ্রানুলেটরগুলির জন্য, হেলিকপ্টার ব্লেড হাব একটি ঢালযুক্ত অঞ্চল তৈরি করে; হাবের নীচের অংশে সোয়াব স্যাম্পলিং অ-আলোচনাযোগ্য। ফ্লুইড বেড সিস্টেমে, ডিস্ট্রিবিউশন প্লেট প্রায়শই একটি অবশিষ্টাংশের ফাঁদ হিসাবে কাজ করে, এবং শুধুমাত্র নমুনা ধুয়ে ফেলাই অপর্যাপ্ত কারণ প্লেটের উচ্চ পৃষ্ঠের অংশ এমন কণা ধরে রাখতে পারে যা অল্প জলে ধুয়ে ফেলার সময় শুধুমাত্র আংশিকভাবে দ্রবীভূত হয়।
সরঞ্জাম নির্বাচন করার সময়, ইলেক্ট্রোপলিশড পৃষ্ঠতল, ন্যূনতম অনুভূমিক পৃষ্ঠ এবং সম্পূর্ণ নিষ্কাশনযোগ্য নকশাকে অগ্রাধিকার দেওয়া পরিষ্কারের বৈধতার বোঝাকে যথেষ্ট পরিমাণে কমিয়ে দেয়। অপসারণযোগ্য দৃষ্টি চশমা এবং ক্ল্যাম্প-অন স্প্রে অগ্রভাগের মতো বৈশিষ্ট্যগুলি সরাসরি পরিষ্কার-পরিচ্ছন্ন এলাকার সংখ্যা হ্রাস করে। ডিকিউ পর্যায়ে পরিচ্ছন্নতার ক্ষেত্রে বিনিয়োগ করা পুরানো সরঞ্জামগুলির তুলনায় সোয়াব অবস্থানের সংখ্যা 40% পর্যন্ত কমিয়ে দেয়।
যেকোনো পরিষ্কারের বৈধতা প্রোটোকলের সবচেয়ে বিতর্কিত অংশ হল গ্রহণযোগ্যতার মানদণ্ড নির্ধারণ করা। সরঞ্জামগুলি একটি একক পণ্যের জন্য উত্সর্গীকৃত বা একাধিক ফর্মুলেশন জুড়ে ভাগ করা হয়েছে কিনা তার উপর নির্ভর করে যুক্তিটি তীব্রভাবে বিবর্তিত হয়৷
ডেডিকেটেড সরঞ্জাম আরো লক্ষ্যযুক্ত পদ্ধতির অনুমতি দেয়। আপনি সেই একক সক্রিয় উপাদানের বিষাক্ত প্রোফাইলের উপর ভিত্তি করে একটি অনুমোদিত দৈনিক এক্সপোজার (PDE) বা গ্রহণযোগ্য দৈনিক এক্সপোজার (ADE) মান ব্যবহার করতে পারেন। সীমা গণনা সাধারণত "ন্যূনতম থেরাপিউটিক ডোজ" ভগ্নাংশ বা 1/1000 তম ডোজ মানদণ্ড অনুসরণ করে, যেটি কম হয়। উদাহরণস্বরূপ, যদি PDE 10 µg/দিন হয় এবং পরবর্তী পণ্যের সর্বোচ্চ দৈনিক ডোজ 500 mg হয়, তাহলে পৃষ্ঠের সীমা 2 µg/cm² হয়ে যায় একটি 100 cm² সোয়াব এলাকা ধরে নিয়ে। এই পদ্ধতিটি একটি সাধারণ খারাপ ক্ষেত্রের পরিবর্তে প্রকৃত রোগীর ঝুঁকি প্রতিফলিত করে।
অ-নিবেদিত সরঞ্জামগুলি আরও রক্ষণশীল গণনার দাবি করে কারণ অবশিষ্টাংশগুলি একাধিক পূর্ববর্তী প্রচারাভিযান থেকে আসতে পারে। এখানে, আপনাকে অবশ্যই সবচেয়ে খারাপ-কেস পণ্যটি সনাক্ত করতে হবে — যার মধ্যে সর্বনিম্ন PDE, সর্বোচ্চ ক্ষমতা, বা সবচেয়ে কঠিন দ্রবণীয়তা প্রোফাইল — এবং সেই যৌগের ভিত্তি সীমা। উপরন্তু, আপনাকে পরবর্তীতে তৈরি পণ্যের ব্যাচের আকারকে ফ্যাক্টর করতে হবে এবং অনুমান করতে হবে যে সমস্ত অবশিষ্ট API সম্পূর্ণরূপে স্থানান্তরিত হয়। মাল্টি-প্রোডাক্ট সুবিধাগুলি প্রায়শই 4 µg/cm² এর ভিজ্যুয়াল পরিচ্ছন্নতার সীমাকে একটি প্রারম্ভিক বিন্দু হিসাবে লক্ষ্য করে, তবে পুনরুদ্ধার অধ্যয়নের মাধ্যমে যাচাইকরণ নিশ্চিত করতে হবে যে সীমাটি অর্জনযোগ্য এবং বিশ্লেষণাত্মকভাবে সনাক্তযোগ্য।
| এপ্রোচ | প্রযোজ্য দৃশ্যকল্প | ডাটা সোর্স | সাধারণত গ্রহণযোগ্যতার মানদণ্ড |
|---|---|---|---|
| পিডিই/এডিই ভিত্তিক | ডেডিকেটেড সরঞ্জাম, পরিচিত বিষবিদ্যা | টক্সিকোলজিক্যাল মনোগ্রাফ, EMA নির্দেশিকা | ≤ 2 µg/cm² বা 1/1000তম ডোজ |
| সবচেয়ে খারাপ-কেস পণ্য | মাল্টি-পণ্য, ভাগ করা সরঞ্জাম | ক্লিনিং ভ্যালিডেশন মাস্টার প্ল্যান, PDE ম্যাট্রিক্স | ≤ 4 µg/cm² বা ভিজ্যুয়াল ক্লিন, যেটি কম |
| ডিফল্ট TOC সীমা | প্রাথমিক সম্ভাব্যতা, প্রাথমিক বিকাশ | জল মানের ঐতিহাসিক তথ্য | ≤ 5-10 পিপিএম TOC চূড়ান্তভাবে ধুয়ে ফেলুন |
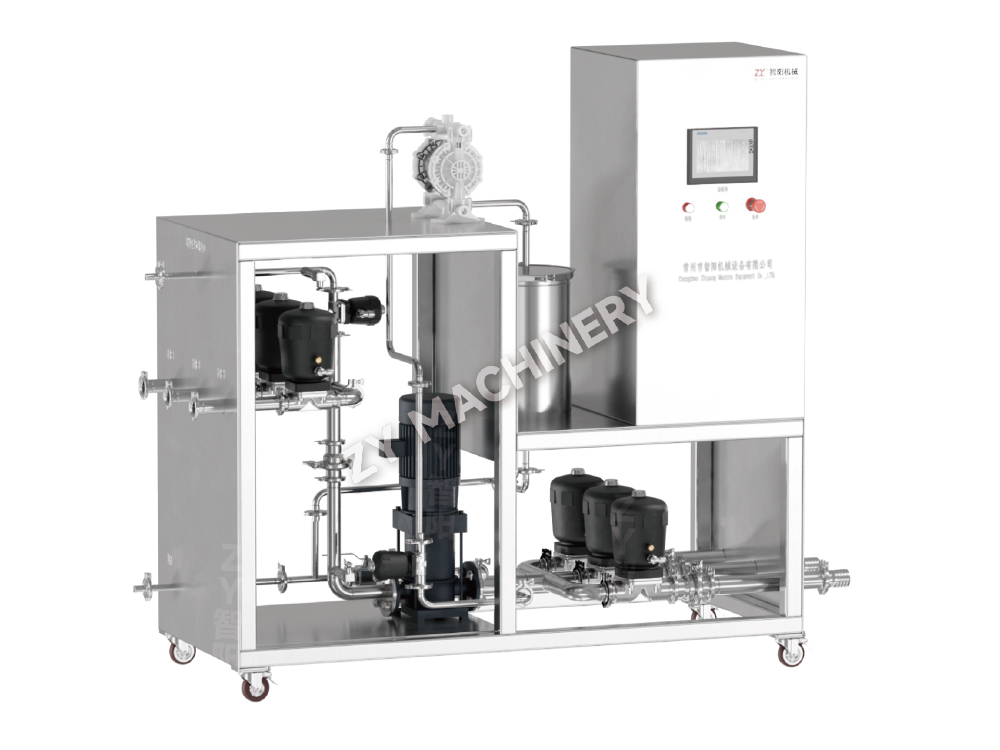
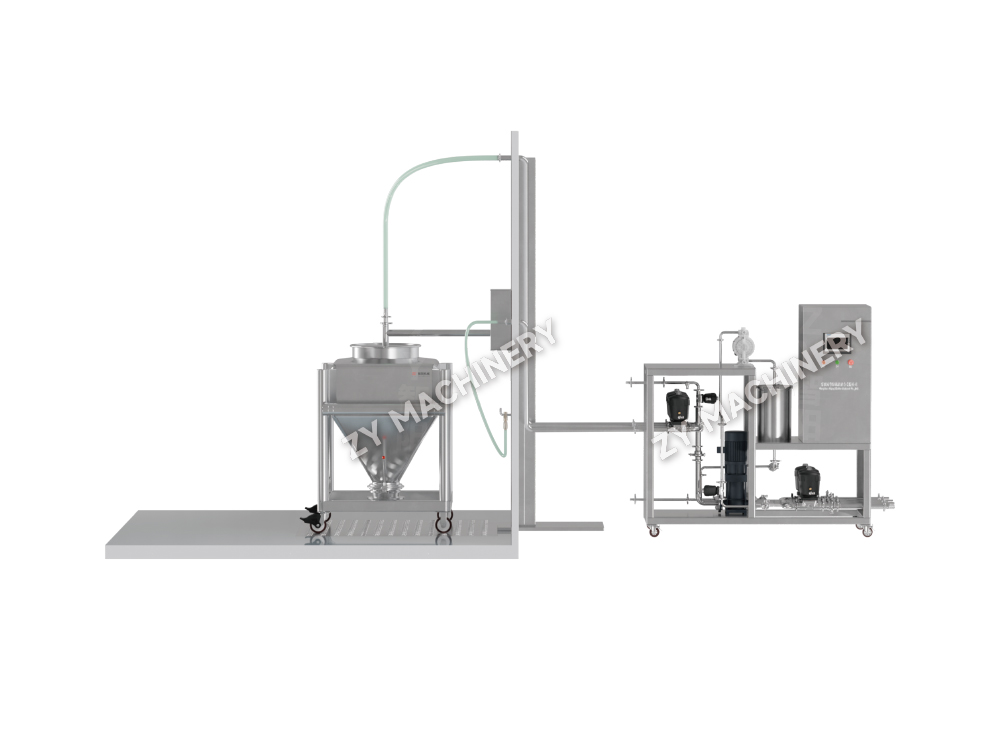
পদ্ধতি যাই হোক না কেন, ইনস্টল করা পরিচ্ছন্নতার সিস্টেমের সাথে সীমাটি অবশ্যই অর্জনযোগ্য হতে হবে। মোবাইল সিআইপি স্টেশনের মতো হলে QWQY মোবাইল CIP ক্লিনিং স্টেশন একটি 500 L ব্লেন্ডারের সাথে পেয়ার করা হয়েছে, OQ থেকে স্প্রে কভারেজ ডেটা অবশ্যই প্রদর্শন করবে যে অগ্রভাগটি 2 µg/cm² ব্যান্ডের মধ্যে প্রতিটি পৃষ্ঠে পৌঁছাতে পারে। অন্যথায়, নিরীক্ষার সময় সীমাটি তাত্ত্বিক এবং অ-প্রতিরক্ষাযোগ্য হয়ে যায়।
ভুল নমুনা পদ্ধতি বেছে নেওয়া এমনকি সবচেয়ে কঠোর যোগ্যতা ডেটাকেও ক্ষুন্ন করে। প্রতিটি কৌশলের একটি নির্দিষ্ট পুনরুদ্ধারের দক্ষতা, সনাক্তকরণের সীমা এবং উপাদানের সামঞ্জস্য রয়েছে যা অবশিষ্টাংশের ধরন এবং সরঞ্জামের পৃষ্ঠের সাথে সারিবদ্ধ হওয়া আবশ্যক।
সোয়াব স্যাম্পলিং সরাসরি পৃষ্ঠের অবশিষ্টাংশ পরিমাপের জন্য সোনার মান হিসাবে রয়ে গেছে, বিশেষত স্টেইনলেস স্টিলের সরঞ্জামগুলিতে। সঠিক প্রি-ওয়েটেড সোয়াব এবং বৈধ পুনরুদ্ধারের কারণগুলির (সাধারণত 70-90% ছোট-অণু APIগুলির জন্য), আপনি গ্যাসকেট বা শ্যাফ্টের কাছাকাছি হট স্পটগুলি চিহ্নিত করতে পারেন। অন্যদিকে, রিন্স স্যাম্পলিং বড় অভ্যন্তরীণ ভলিউমকে কভার করে — যেমন একটি গ্রানুলেটর বাটি বা ড্রায়ার প্লেনাম — তবে শুধুমাত্র দ্রাবক ধুয়ে ফেলার মধ্যে দ্রবণীয় অবশিষ্টাংশ সনাক্ত করে এবং তরল পথ দ্বারা পৌঁছানো যায়। কন্টাক্ট প্লেটগুলি মূলত পরিষ্কার করার পরে মাইক্রোবায়োলজিক্যাল পর্যবেক্ষণের জন্য সংরক্ষিত থাকে, যদিও তারা ATP বায়োলুমিনিসেন্সের সাথে যুক্ত হলে স্থূল অবশিষ্টাংশ সনাক্তকরণের জন্য একটি সম্পূরক পদ্ধতি হিসাবে কাজ করতে পারে।
| পদ্ধতি | সাধারণ পুনরুদ্ধারের পরিসর | সনাক্তকরণ সীমা | সর্বোত্তম ব্যবহার করা হয় | কী সীমাবদ্ধতা |
|---|---|---|---|---|
| সোয়াব | 70-90% | 0.1-1 µg/cm² | মসৃণ এসএস, ইলাস্টোমার সিল | সারফেস এরিয়া প্রমিতকরণ |
| ধুয়ে ফেলুন | 50-85% | দ্রবণে 1-5 পিপিএম | পাইপ, জাহাজ অভ্যন্তরীণ | অদ্রবণীয় অবশিষ্টাংশ সনাক্ত করা যায় না |
| যোগাযোগ প্লেট | N/A (মাইক্রোবিয়াল) | 1 CFU/25 cm² | সমতল, অ-অ্যান্টিবায়োটিক পৃষ্ঠতল | একা রাসায়নিক অবশিষ্টাংশ জন্য উপযুক্ত নয় |
swab পরীক্ষার জন্য পুনরুদ্ধারের ফ্যাক্টর পরীক্ষামূলকভাবে প্রতিটি পৃষ্ঠ উপাদান এবং প্রতিটি যৌগ জন্য নির্ধারিত করা আবশ্যক. একটি পুরানো ড্রায়ারে একটি রুক্ষ ঢালাই পৃষ্ঠ, উদাহরণস্বরূপ, পুনরুদ্ধারকে 50% এর নিচে কমাতে পারে, আপনাকে সেই অনুযায়ী গ্রহণযোগ্যতা সীমা সামঞ্জস্য করতে বাধ্য করে। স্বয়ংক্রিয়ভাবে পরিষ্কারের সরঞ্জাম সিস্টেম, পরিবাহিতা বা TOC অনলাইন প্রোবের সাথে রিন্স ডেটার পরিপূরক ক্রমাগত প্রবণতা ডেটা সরবরাহ করে যা স্পট সোয়াব চেকের পরিপূরক।
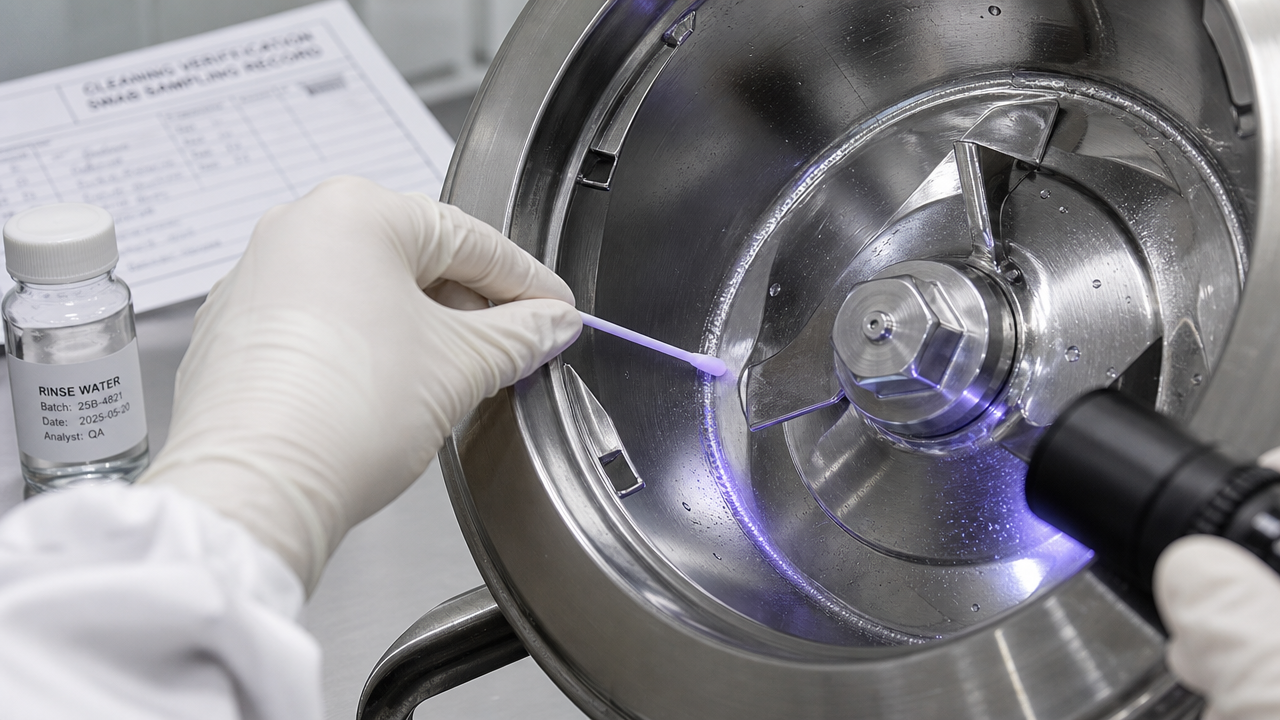
স্বয়ংক্রিয় ক্লিন-ইন-প্লেস সিস্টেম, স্থির হোক বা মোবাইল, একটি বৈধতা পদ্ধতির দাবি করে যা একটি সাধারণ সময়-ও-তাপমাত্রার রেসিপির বাইরে চলে যায়। স্প্রে ডিভাইসের জ্যামিতি, পাইপের ব্যাস এবং পাম্পের ক্ষমতার মধ্যে মিথস্ক্রিয়া নির্ধারণ করে যে পরিচ্ছন্নতা তরল বস্তুত প্রতিটি পণ্য-সংযোগের পৃষ্ঠে পর্যাপ্ত যান্ত্রিক শক্তির সাথে অবশিষ্টাংশ অপসারণ করে কিনা।
ক্লিনিং ভ্যালিডেশনের জন্য চারটি গুরুত্বপূর্ণ CIP প্যারামিটার যা অবশ্যই যোগ্য এবং নথিভুক্ত হতে হবে:
একটি সিআইপি যাচাইকরণের নথিতে পিএলসি ইতিহাসবিদ থেকে তাপমাত্রা, চাপ এবং পরিবাহিতার জন্য প্রবণতা চার্ট অন্তর্ভুক্ত করা উচিত, সেইসাথে সবচেয়ে খারাপ-কেস অবস্থানের আগে এবং-পরে ভিজ্যুয়াল পরিদর্শন ফটোগ্রাফ অন্তর্ভুক্ত করা উচিত। একটি ফিতা পরীক্ষা - যেখানে একটি তাপ-সংবেদনশীল ফিতা অভ্যন্তরীণ জাহাজের পৃষ্ঠে প্রয়োগ করা হয় এবং CIP চক্রের পরে পরীক্ষা করা হয় - যান্ত্রিক নাগালের অকাট্য প্রমাণ প্রদান করে। যেমন স্বয়ংক্রিয় বিন washers জন্য QD স্বয়ংক্রিয় বিন ওয়াশিং মেশিন , স্প্রে আর্ম ঘূর্ণন গতি এবং অগ্রভাগের অখণ্ডতা অবশ্যই প্রতিরোধমূলক রক্ষণাবেক্ষণ এবং পুনঃযোগ্যতার সময়সূচীর অংশ হতে হবে, কারণ অগ্রভাগের পরিধান সরাসরি কভারেজকে হ্রাস করে।
চূড়ান্ত ধোয়ার সময় ধোয়া পরিবাহিতা ক্রমাগত পর্যবেক্ষণ না করে, আপনি একটি পরিষ্কার সংকেত গ্রহণ করার ঝুঁকিতে থাকবেন যা প্রকৃত অবশিষ্টাংশ অপসারণের পরিবর্তে একটি ক্ষণস্থায়ী তরলীকরণ স্পাইক থেকে পরিণত হয়। কমপক্ষে 30 সেকেন্ডের জন্য আগত জলের গুণমানের সমান পরিবাহিতার একটি মালভূমি সম্পূর্ণ ধুয়ে ফেলার সর্বনিম্ন প্রমাণ।
যখন সক্রিয় ফার্মাসিউটিক্যাল উপাদানগুলি OEB 4 বা 5 শ্রেণীতে পড়ে, তখন পণ্যের অবশিষ্টাংশ অপসারণ করা হয়েছে তা প্রমাণ করার সময় ক্লিনিং ভ্যালিডেশন প্রোটোকলকে একই সাথে অপারেটরকে রক্ষা করতে হবে। বিচ্ছিন্নতা প্রযুক্তি এবং শক্তিশালী যৌগগুলির সংমিশ্রণ বৈধকরণের একটি অনন্য সেট তৈরি করে যা স্ট্যান্ডার্ড OSD প্রোটোকলগুলি সমাধান করে না।
একটি আইসোলেটর বা ডাউনফ্লো বুথের ভিতরে, ক্লিনিং ভ্যালিডেশন স্যাম্পলিং অবশ্যই নেতিবাচক চাপে, প্রায়ই গ্লাভ পোর্টের মাধ্যমে করা উচিত। এই সীমাবদ্ধ অ্যাক্সেসটি সোয়াব সাইট নির্বাচনকে প্রভাবিত করে কারণ কিছু পৃষ্ঠতল — যেমন দ্রুত-স্থানান্তর পোর্টের পিছনের দিক — নিয়ন্ত্রণ লঙ্ঘন ছাড়াই দুর্গম হয়ে যায়। এই ধরনের ক্ষেত্রে, ফ্লুরোসেন্ট ট্রেসার সারোগেটের মাধ্যমে ধুয়ে স্যাম্পলিং এবং পরোক্ষ মূল্যায়নের সংমিশ্রণ যদি প্রোটোকলে ন্যায়সঙ্গত হয় তবে গ্রহণযোগ্য হয়।
উপরন্তু, ক্লিনিং এজেন্ট নিজেই থাকতে হবে। উচ্চ-কন্টেইনমেন্ট সরঞ্জামে সিআইপি-ইন-প্লেস প্রায়ই শক্তিশালী অবশিষ্টাংশের সাথে সিআইপি লুপের ক্রস-দূষণ এড়াতে পুনঃসঞ্চালনের পরিবর্তে একক-পাস রিন্স ব্যবহার করে। তাই বৈধতা অবশ্যই প্রদর্শন করবে যে একবারের মাধ্যমে প্রবাহের অন্তর্নিহিত অদক্ষতা থাকা সত্ত্বেও ধোয়ার পরিমাণ এবং যোগাযোগের সময় লক্ষ্য বহনের সীমা অর্জনের জন্য যথেষ্ট। কালো আলোতে রিবোফ্লাভিন দ্রবণ সহ ফ্লুরোসেন্ট ট্রেসার পরীক্ষাগুলি স্প্রে কভারেজ এবং সিল করা আইসোলেটরের ভিতরে অবশিষ্ট ছায়ার অনুপস্থিতি যাচাই করার জন্য সোনার মান হিসাবে বিবেচিত হয়।
জন্য facilities using উচ্চ-ধারণকারী পরীক্ষাগার সরঞ্জাম , নমুনা পরিকল্পনা এছাড়াও বায়ুচলাচল সিস্টেম বিবেচনা করা আবশ্যক. HEPA ফিল্টার হাউজিং বা RTP (দ্রুত স্থানান্তর পোর্ট) ফ্ল্যাঞ্জের সোয়াবিং প্রয়োজনীয় হয়ে উঠতে পারে যদি বায়ুপ্রবাহ প্যাটার্ন সম্ভাব্য ধুলো জমার পরামর্শ দেয়। ক্লিনিং ভ্যালিডেশন রিপোর্টে অবশ্যই কনটেইনমেন্ট পারফরম্যান্স টেস্টের ক্রস-রেফারেন্স দিতে হবে যাতে প্রমাণ করা যায় যে পরিচ্ছন্নতার চক্রের সময় কোনও অ্যারোসোলাইজড অবশিষ্টাংশ পালিয়ে যায় নি।
প্রাথমিক বৈধতা রান একটি স্ন্যাপশট. চলমান পর্যবেক্ষণ পরিচ্ছন্নতার বৈধতাকে একটি জীবন-চক্র প্রোগ্রামে রূপান্তরিত করে। পর্যায় 3, বা ক্রমাগত প্রক্রিয়া যাচাইকরণ, যেখানে অনেক সুবিধাগুলি স্থবির হয়ে পড়ে — তারা সরঞ্জামের অবস্থা বা পণ্যের পোর্টফোলিওতে ধীরে ধীরে পরিবর্তন উপেক্ষা করে বৈধ অবস্থাটিকে স্থির হিসাবে বিবেচনা করে।
ক্লিনিং ভ্যালিডেশন হেলথ টিকিয়ে রাখার মূল পর্যবেক্ষণের মেট্রিকগুলির মধ্যে রয়েছে:
যখন একটি নতুন পণ্য বিদ্যমান নন-ডেডিকেটেড সরঞ্জামগুলিতে চলতে হবে, তখন একটি বন্ধনী কৌশল পুনরায় কাজকে কমিয়ে দিতে পারে। বিদ্যমান সবচেয়ে খারাপ ক্ষেত্রে নতুন যৌগের দ্রবণীয়তা, শক্তি এবং শোষণ প্রোফাইলের মূল্যায়ন করে, আপনাকে কেবলমাত্র ক্লিনিং ভ্যালিডেশন মাস্টার প্ল্যান আপডেট করতে হবে এবং তিনটি সম্পূর্ণ ব্যাচের পরিবর্তে একটি একক নিশ্চিতকরণমূলক সোয়াব স্টাডি করতে হবে। যাইহোক, সরঞ্জামের যেকোন পরিবর্তন - যেমন একটি স্প্রে বলের নকশা পরিবর্তন করা বা একটি নতুন জাহাজের পোর্ট যোগ করা - স্বয়ংক্রিয়ভাবে IQ এবং OQ উভয়ই পুনরায় খুলে দেয় এবং এক্সটেনশনের মাধ্যমে, সেই সরঞ্জামের সাথে সংযুক্ত ক্লিনিং ভ্যালিডেশন প্রোটোকল। যোগ্যতা এবং পরিচ্ছন্নতার মধ্যে সংযোগ কখনও ভাঙ্গে না; এটা শুধু সুশৃঙ্খল রক্ষণাবেক্ষণ প্রয়োজন.
আপ টু ডেট থাকতে চান?
নীচের ইমেল ঠিকানার মাধ্যমে আমাদের সাথে যোগাযোগ করুন.
স্প্যাম সম্পর্কে চিন্তা করবেন না. আমরা এটাও ঘৃণা করি!
মোবাইল ক্লায়েন্ট
ভিডিও অ্যাকাউন্ট
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ইমেইলঃ zy@zy-drying.com
WeChat আইডি
হোয়াটসঅ্যাপ
কপিরাইট 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. সর্বস্বত্ব সংরক্ষিত  মৌখিক কঠিন ডোজ সরঞ্জাম প্রস্তুতকারক