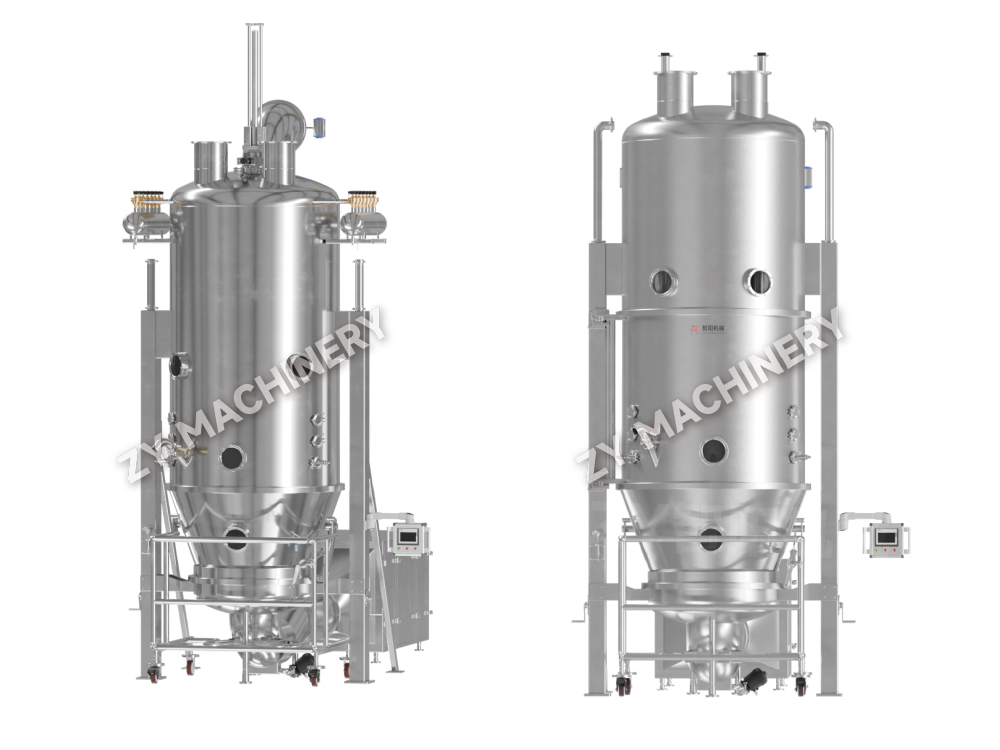
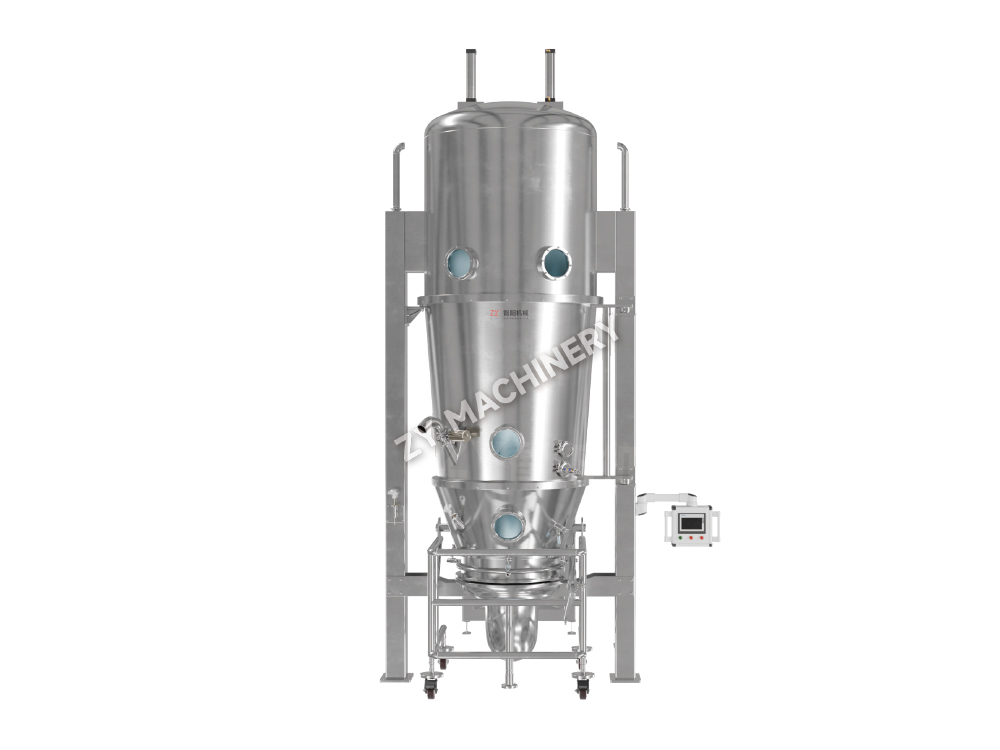
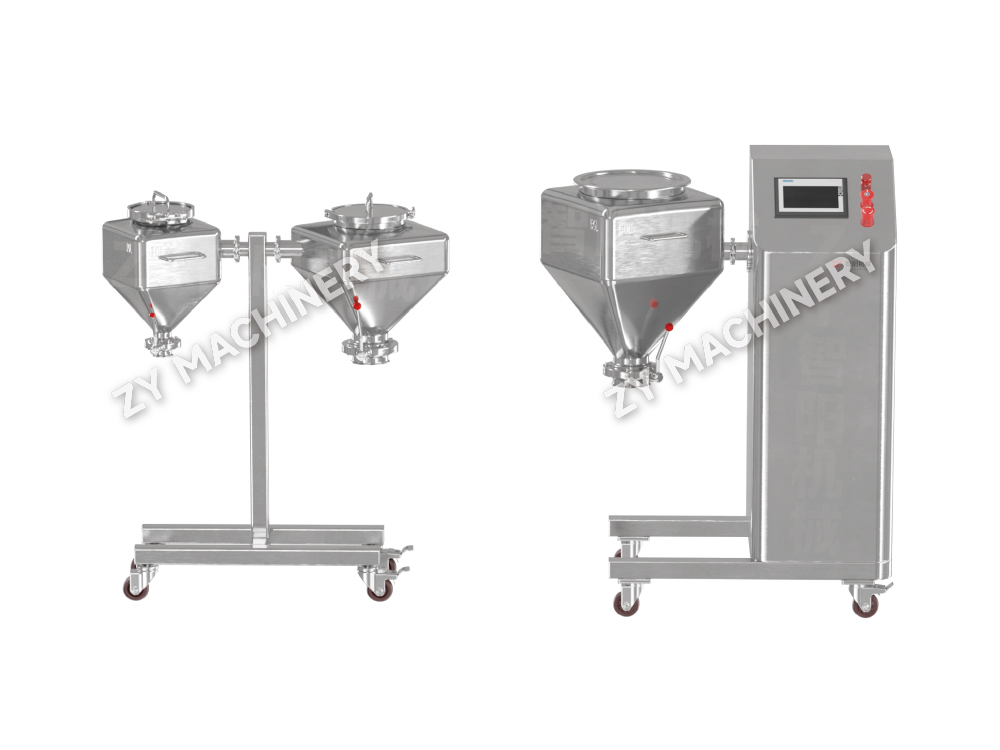
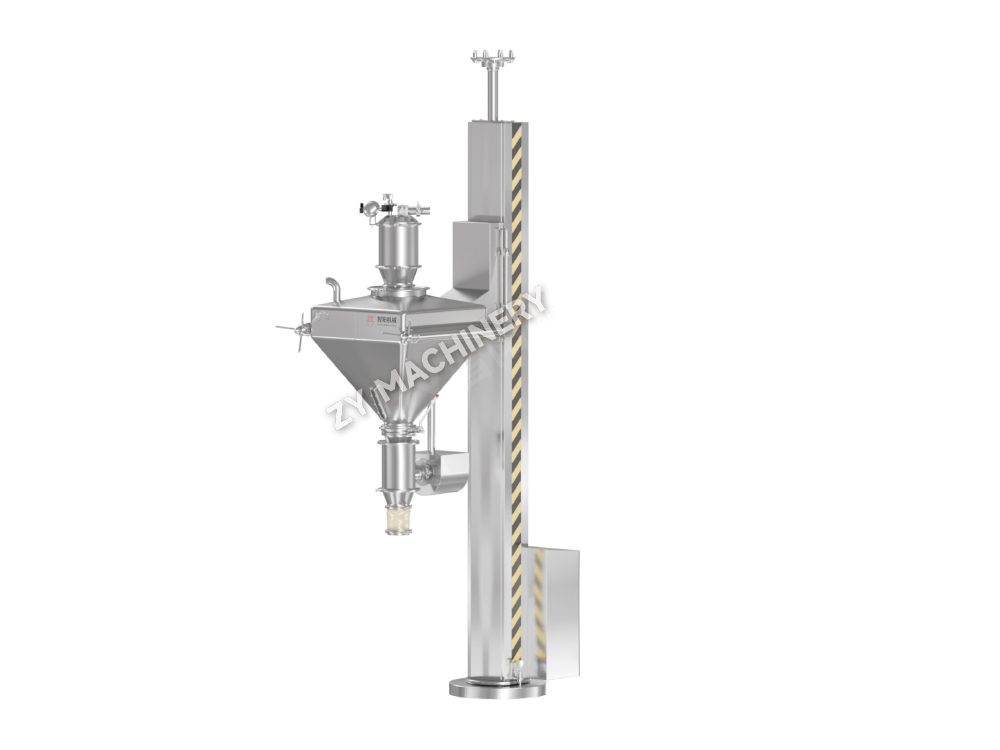
HSD R&D ল্যাব সাইজ বিন ব্লেন্ডার
HSD R&D ল্যাব সাইজ বিন ব্লেন্ডার মূল ইউনিটে মাউন্ট করা বিচ্ছিন্নযোগ্য বি.....

পাউডারের একটি একক ব্যাচ 90 মিনিটের মধ্যে মিশ্রন থেকে শুকনো গ্রানুলে চলে যেতে পারে — আলাদা মিশ্রণ, ভেজা ভর, বা ট্রে শুকানোর পদক্ষেপের প্রয়োজন নেই। এটি হল ফ্লুইড বেড গ্রানুলেশনের মূল প্রতিশ্রুতি: একটি ভেজা গ্রানুলেশন পদ্ধতি যা একটি ঘেরা চেম্বারের ভিতরে মেশানো, স্প্রে করা এবং শুকানোকে একীভূত করে।
প্রক্রিয়াটি উত্তপ্ত বায়ুপ্রবাহে স্থগিত করে এবং তরল কণার উপর একটি বাইন্ডার দ্রবণ স্প্রে করে সূক্ষ্ম, সমন্বিত গুঁড়োকে মুক্ত-প্রবাহিত দানাগুলিতে রূপান্তরিত করে। কণার সংঘর্ষ এবং ভেজা, তরল সেতু গঠন; দ্রাবকের বাষ্পীভবন তারপর শক্ত সেতুগুলিকে পিছনে ফেলে যা প্রাথমিক কণাগুলিকে সমষ্টিতে সিমেন্ট করে। ফলাফল হল উন্নত কম্প্রেসিবিলিটি, কম ধূলিকণা এবং উচ্চতর বাল্ক ঘনত্ব সহ একটি গ্রানুল - সামঞ্জস্যপূর্ণ ট্যাবলেট কম্প্রেশন এবং ক্যাপসুল ভর্তির জন্য সবই গুরুত্বপূর্ণ।
উচ্চ-শিয়ার ওয়েট গ্রানুলেশনের বিপরীতে, যেখানে একটি যান্ত্রিক ইম্পেলার সমষ্টিকে চালিত করে, ফ্লুইড বেড গ্রানুলেশন বায়ুসংক্রান্ত আন্দোলনের উপর নির্ভর করে। এটি আরও ছিদ্রযুক্ত, দ্রুত-বিচ্ছিন্ন কণিকা তৈরি করে এবং পুরো অপারেশনটি একটি পাত্রে ঘটতে দেয়। তাপ-সংবেদনশীল সক্রিয়গুলির জন্য, সহ-বর্তমান বাষ্পীভবন শীতল প্রভাব পণ্যের তাপমাত্রাকে খাঁড়ি বাতাসের তাপমাত্রার নীচে রাখে, সাধারণত 25-45 ডিগ্রি সেলসিয়াসের মধ্যে।
প্রতিটি ব্যাচ তিনটি স্বতন্ত্র পর্যায় অতিক্রম করে। প্রতিটি ধাপে কী পরিবর্তন হয় তা বোঝার ফলে আপনি অনুমানযোগ্যভাবে গ্রানুলের আকার, আর্দ্রতা এবং ঘনত্ব ডায়াল করার জন্য নিয়ন্ত্রণ পয়েন্ট পাবেন।
গ্রানুল বৈশিষ্ট্যগুলি এলোমেলোভাবে স্থানান্তরিত হয় না - তারা আর্দ্রতা, তাপ এবং ভরবেগের শারীরিক যুক্তি অনুসরণ করে। নীচের সারণীটি স্বাধীন প্রক্রিয়ার ভেরিয়েবলগুলিকে তাদের ডাউনস্ট্রিম প্রভাবগুলির সাথে মানচিত্র করে।
| প্যারামিটার | সাধারণ পরিসর | গ্রানুল সাইজ | বাল্ক ঘনত্ব | আর্দ্রতা সামগ্রী | জরিমানা |
|---|---|---|---|---|---|
| ইনলেট বায়ু তাপমাত্রা | 40-80° সে | হ্রাস | হ্রাস | হ্রাস | বৃদ্ধি |
| স্প্রে হার | 10-50 গ্রাম/মিনিট/কেজি | বৃদ্ধি | বৃদ্ধি | বৃদ্ধি | হ্রাস |
| পরমাণুকরণ চাপ | 1.5-3.0 বার | হ্রাস | উল্লেখযোগ্য পরিবর্তন নেই | উল্লেখযোগ্য পরিবর্তন নেই | বৃদ্ধি |
| তরলকরণ বায়ু ভলিউম | 0.8-2.0 মি/সেকেন্ড | হ্রাস | হ্রাস | হ্রাস | বৃদ্ধি |
| পণ্যের তাপমাত্রা | 25-45° সে | হ্রাস (if high) | হ্রাস | হ্রাস | বৃদ্ধি |
ইনলেট বাতাসের আর্দ্রতা বিশেষ উল্লেখের দাবি রাখে। 10 ডিগ্রি সেলসিয়াসের উপরে একটি শিশির বিন্দু বাষ্পীভবনের চালিকা শক্তি হ্রাস করে শুকানোর দক্ষতা নষ্ট করতে পারে। আর্দ্রতা-সংবেদনশীল ফর্মুলেশনের জন্য, 5°C এর নিচে ইনলেট এয়ার ডিউ পয়েন্ট বজায় রাখা ঐচ্ছিক নয় - এটি ব্যাচ থেকে ব্যাচ প্রজননযোগ্যতার পূর্বশর্ত। আধুনিক FLB তরল বিছানা গ্রানুলেটর ইন্টিগ্রেটেড এয়ার হ্যান্ডলিং ইউনিটগুলি আপনাকে তাপমাত্রা, আর্দ্রতা এবং বায়ুপ্রবাহের উপর সুনির্দিষ্ট নিয়ন্ত্রণ দেয়, যা এই গুরুত্বপূর্ণ আন্তঃনির্ভরতাগুলিকে উত্পাদন স্কেলে পরিচালনাযোগ্য করে তোলে।
স্প্রে কনফিগারেশন একটি পেরিফেরাল ডিজাইন পছন্দ নয় - এটি গ্রানুল বৃদ্ধির প্রক্রিয়া এবং একটি মেশিনে কতগুলি অ্যাপ্লিকেশন পরিবেশন করতে পারে তা নির্ধারণ করে। তিনটি কনফিগারেশন অগ্রভাগের অবস্থান, কণার গতিপথ এবং তরল-সলিড যোগাযোগের প্যাটার্নে পৃথক।
| বৈশিষ্ট্য | শীর্ষ স্প্রে | বটম স্প্রে (উর্স্টার) | স্পর্শক স্প্রে (রোটার) |
|---|---|---|---|
| অগ্রভাগের অবস্থান | বিছানার উপরে | বিছানার ভিতরে, উপরের দিকে | পাশ, একটি ঘূর্ণায়মান ডিস্ক মধ্যে |
| কণা আন্দোলন | এলোমেলো তরলকরণ | একটি পার্টিশন টিউবের মাধ্যমে আপ-ফ্লাক্স অর্ডার করা হয়েছে | কেন্দ্রাতিগ তরলকরণ |
| বৃদ্ধির প্রক্রিয়া | এলোমেলো সমষ্টি | স্তরপূর্ণ ফিল্ম জমা | স্ফেরোনাইজেশন এবং ঘনত্ব |
| জন্য সেরা | প্রচলিত দানাদার | আবরণ এবং স্তরযুক্ত দানাদার | উচ্চ-ঘনত্বের গুলি |
| গ্রানুলের ঘনত্ব | নিম্ন থেকে মাঝারি | মাঝারি থেকে উচ্চ | উচ্চ |
টপ-স্প্রে হল স্ট্যান্ডার্ড কঠিন ডোজ ফর্মের জন্য ওয়ার্কহরস — দ্রুত, সহজ এবং ক্ষমাশীল। যখন আপনাকে একটি অভিন্ন কার্যকরী আবরণ প্রয়োগ করতে হবে বা বীজের কোর থেকে স্তরযুক্ত কণা তৈরি করতে হবে তখন নীচের স্প্রে Wurster সিস্টেমগুলি প্রাধান্য পাবে৷ স্পর্শক-স্প্রে, বা রটার, প্রসেসরগুলি ঘনতম, সর্বাধিক গোলাকার পেলেট তৈরি করে, যা প্রায়শই মাল্টিপার্টিকুলেট ড্রাগ ডেলিভারি সিস্টেমের জন্য ব্যবহৃত হয়। যদি আপনার আবেদন সহজ সমষ্টির পরিবর্তে আবরণ দাবি করে, একটি উত্সর্গীকৃত এলডিপিবি ফ্লুইড বেড কোটার একটি Wurster সন্নিবেশের সাথে আপনাকে একটি হাইব্রিড টপ-স্প্রে মেশিন চলমান আবরণ ট্রায়ালের তুলনায় শক্ত ফিল্ম পুরুত্ব বন্টন দেয়।
এমনকি একটি ভাল-পরিকল্পিত ফর্মুলেশন খারাপ আচরণ করতে পারে যদি একটি একক প্যারামিটার তার প্রক্রিয়া খামের বাইরে চলে যায়। এখানে চারটি সবচেয়ে সাধারণ ব্যর্থতার মোড এবং সামঞ্জস্য যা তাদের সংশোধন করে।
স্কেল-আপ বায়ুর পরিমাণ এবং স্প্রে হারের রৈখিক গুণ নয়। একটি 100-কেজি ব্যাচে প্রতি কিলোগ্রাম পাউডারের একই স্প্রে হার রাখা যা 5-কেজি ল্যাব রানে কাজ করে তা প্রায়শই বড় বিছানায় প্লাবিত হয় কারণ তাপ এবং ভর স্থানান্তর সরাসরি পাউডার ভরের সাথে মাপতে পারে না। অঙ্গুষ্ঠের নিয়ম হল ধ্রুবক ফোঁটার আকার, আউটলেট বাতাসের ধ্রুবক আপেক্ষিক আর্দ্রতা এবং ধ্রুবক পণ্যের তাপমাত্রা বজায় রাখা।
নীচের সারণীটি একটি আদর্শ স্টার্চ-ভিত্তিক ফর্মুলেশন স্কেলিং করার সময় স্কেল জুড়ে সাধারণ প্যারামিটার রেঞ্জ দেখায়। লক্ষ্য করুন যে গভীর বিছানার উচ্চতার জন্য ক্ষতিপূরণের জন্য তরলকরণের বেগ সামান্য বৃদ্ধি পায়, যখন প্রতি কিলোগ্রাম স্প্রে হার অতিরিক্ত ভেজা এড়াতে পিছিয়ে যায়।
| প্যারামিটার | ল্যাব (3 কেজি) | পাইলট (30 কেজি) | উৎপাদন (150 কেজি) |
|---|---|---|---|
| ইনলেট বায়ু তাপমাত্রা (°C) | 60 | 65 | 65 |
| স্প্রে হার (g/min) | 60 | 350 | 1200 |
| পরমাণুকরণ চাপ (bar) | 1.8 | 2.2 | 2.5 |
| বাতাসের বেগ (মি/সেকেন্ড) | 0.9 | 1.2 | 1.5 |
| পণ্যের তাপমাত্রা (°C) | 32 | 34 | 34 |
প্রথম এই ট্রায়াল চলমান একটি DLP R&D বহুমুখী দানাদার পাইলট ব্যাচগুলিতে ব্যয়বহুল API কমিট করার আগে আপনাকে ন্যূনতম উপাদান দিয়ে ডিজাইনের স্থান ম্যাপ করতে দেয়। একই ল্যাব মেশিনে টপ-স্প্রে গ্রানুলেশন এবং ওয়ার্স্টার লেপের মধ্যে স্যুইচ করার ক্ষমতাও ফর্মুলেশন ডেভেলপমেন্ট টাইমলাইনকে সংকুচিত করে।
তরল বিছানা এবং উচ্চ শিয়ার গ্রানুলেশনের মধ্যে নির্বাচন করা কোন প্রযুক্তিটি "ভাল" তা নিয়ে নয় - এটি কোন গ্রানুল প্রোফাইল আপনার ট্যাবলেট প্রেস এবং দ্রবীভূত করার লক্ষ্য চাহিদা। নীচের সারণীটি উৎপাদনের ক্ষেত্রে গুরুত্বপূর্ণ সাতটি মানদণ্ড জুড়ে ট্রেড-অফ ফ্রেম করে।
| মানদণ্ড | ফ্লুইড বেড গ্রানুলেশন | উচ্চ Shear Granulation |
|---|---|---|
| গ্রানুল গঠন | ছিদ্রযুক্ত, কম ঘনত্ব | ঘন, উচ্চ শক্তি |
| বিচ্ছিন্নতার সময় | দ্রুত | ধীর |
| ব্যাচ প্রতি প্রক্রিয়া সময় | 60-90 মিনিট | 20-40 মিনিট (প্লাস আলাদা শুকানো) |
| পদচিহ্ন | একক ইউনিট; বৃহত্তর উচ্চতা | মিক্সার ভেজা মিল তরল বিছানা ড্রায়ার; বিস্তৃত পদচিহ্ন |
| পরিচ্ছন্নতার প্রচেষ্টা | সহজ, একটি পাত্র | একাধিক জাহাজ, প্রায়ই ভিজা ভর হ্যান্ডলিং সঙ্গে |
| ওভারগ্রানুলেশনের সংবেদনশীলতা | কম | উচ্চ; requires precise endpoint control |
| জন্য সেরা heat‑sensitive APIs | হ্যাঁ, বাষ্পীভূত কুলিং | ঘন ভরে হট স্পট হওয়ার ঝুঁকি |
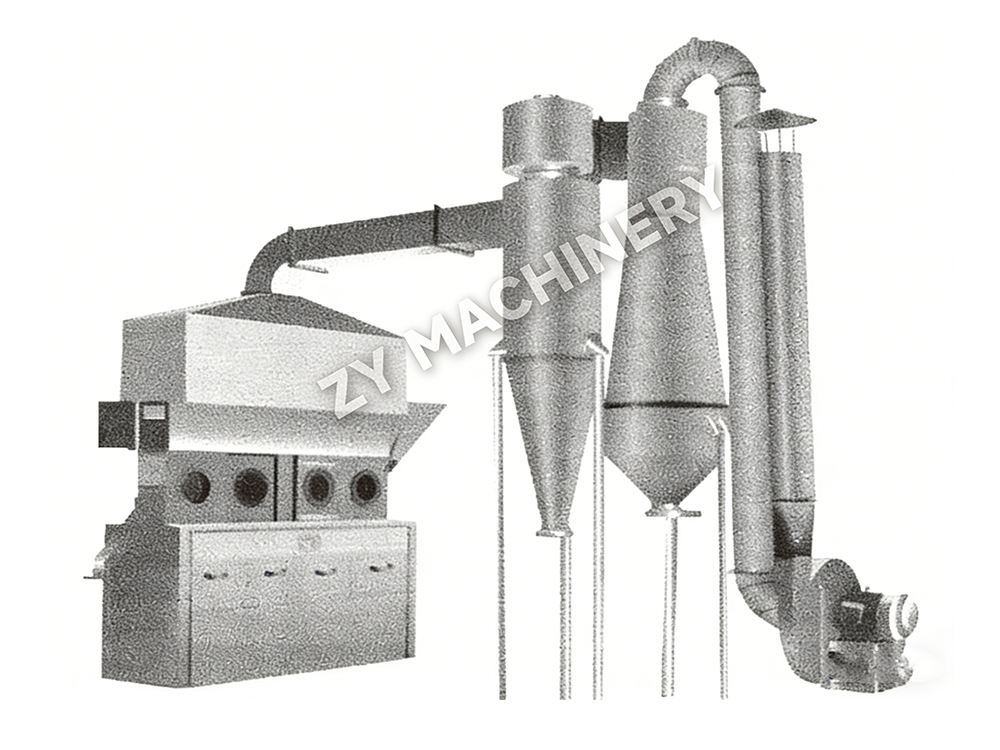
যদি আপনার টার্গেট ট্যাবলেটের দ্রুত বিচ্ছিন্নকরণের প্রয়োজন হয় এবং আপনি এমন একটি ফর্মুলেশন নিয়ে কাজ করছেন যা খারাপভাবে প্রবাহিত হয়, তাহলে ফ্লুইড বেড গ্রানুলেশন হল সরাসরি পথ। একটি শক্ত, প্লাস্টিকভাবে বিকৃতকারী ওষুধের উচ্চ-গতির ট্যাবলেটিংয়ের জন্য যখন আপনার শক্ত, শক্তিশালী দানাগুলির প্রয়োজন হয়, তখন উচ্চ শিয়ার প্রায়শই জয়ী হয় — তবে আপনার একটি পৃথক শুকানোর পদক্ষেপের প্রয়োজন হবে। যে সুবিধাগুলি উভয় প্রযুক্তিই চালায় সেগুলি প্রায়শই ভেজা ভরের ধাপের জন্য একটি উচ্চ শিয়ার গ্রানুলেটর ব্যবহার করে এবং তারপরে উপাদানটিকে একটি তরল বেড ড্রায়ারে স্থানান্তর করে, উচ্চ শিয়ারের ঘন দানা কাঠামোকে একটি তরলযুক্ত বিছানার মৃদু শুকানোর সাথে একত্রিত করে।
ফ্লুইড বেড গ্রানুলেশন পাউডার ব্লেন্ড থেকে কম্প্রেসিবল গ্রানুলেট পর্যন্ত সবচেয়ে প্রত্যক্ষ পথ থাকে যখন পোরোসিটি এবং দ্রুত দ্রবীভূত হয়। প্রক্রিয়াটি একাধিক হ্যান্ডলিং পদক্ষেপগুলিকে সরিয়ে দেয় এবং মুষ্টিমেয় সামঞ্জস্যযোগ্য পরামিতিগুলির মাধ্যমে প্রকৌশলীদের গ্রানুল বৈশিষ্ট্যগুলির উপর সুনির্দিষ্ট নিয়ন্ত্রণ দেয়।
শক্তিশালী, স্থানান্তরযোগ্য ব্যাচগুলিতে লক করতে, এই অনুশীলনগুলি অনুসরণ করুন:
আপ টু ডেট থাকতে চান?
নীচের ইমেল ঠিকানার মাধ্যমে আমাদের সাথে যোগাযোগ করুন.
স্প্যাম সম্পর্কে চিন্তা করবেন না. আমরা এটাও ঘৃণা করি!
মোবাইল ক্লায়েন্ট
ভিডিও অ্যাকাউন্ট
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ইমেইলঃ zy@zy-drying.com
WeChat আইডি
হোয়াটসঅ্যাপ
কপিরাইট 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. সর্বস্বত্ব সংরক্ষিত  মৌখিক কঠিন ডোজ সরঞ্জাম প্রস্তুতকারক